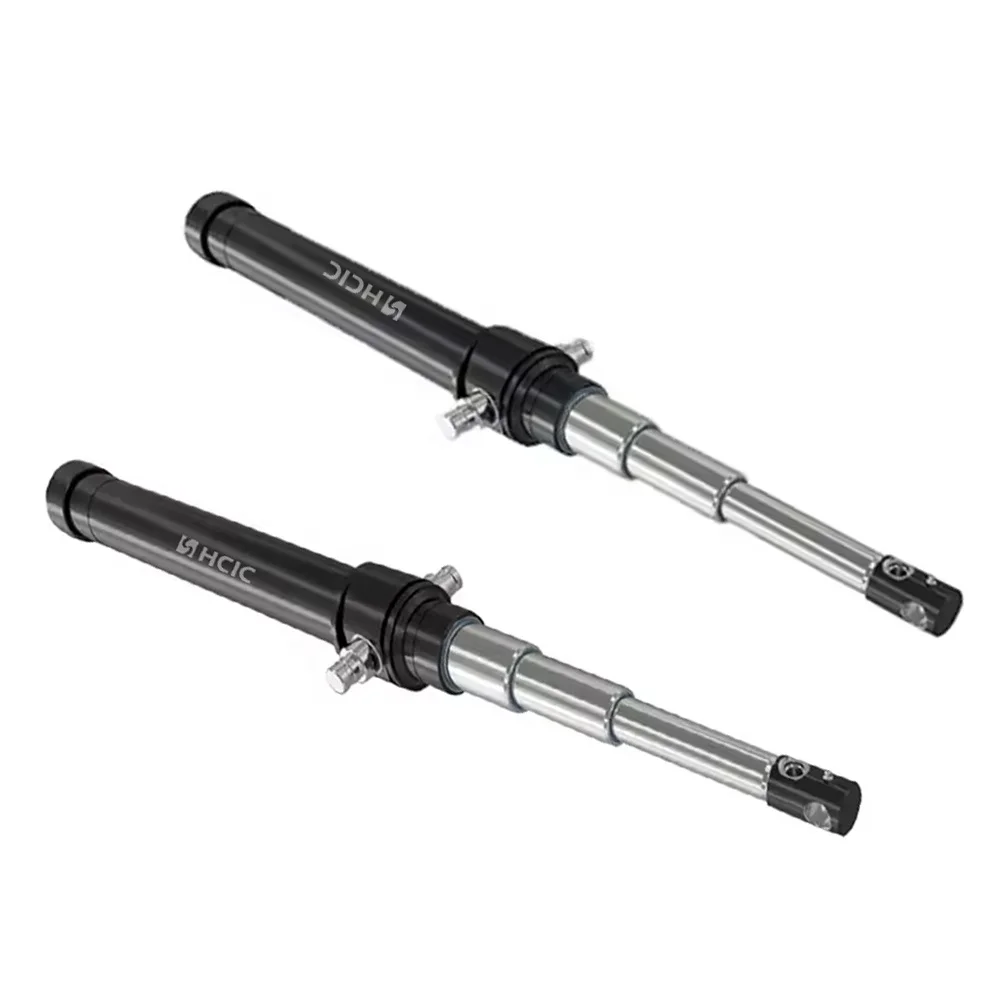
HCIC en ledende global produsent av tilpassedehydrauliske sylindreog kraftenheter siden 1998, kunngjorde i dag den formelle idriftsettelse av sin nye multi-million-dollar Automated CNC Skiving & Roller Burnishing (SRB) produksjonslinje.
Installert ved HCICs primære hydrauliske produksjonsanlegg, er denne avanserte kraftige maskineringsinstallasjonen konstruert spesielt for dyphullsbehandling av sømløse stålsylindertønner. Anlegget kan behandle innvendige rørdiametre fra Ø50 mm opp til Ø400 mm (1,97" til 15,75") og arbeidslengder på opptil 12 meter (39,4 fot), noe som øker HCICs produksjonsbåndbredde betydelig for gruvedrift, kran, marine, langtakts teleskoper og tunge industrielle sylindere.
| Maskineringsprosess | Kombinert Single-Pass CNC Skiving & Roller Burnish |
|---|---|
| Rørets indre diameter (boring). | Ø50 mm til Ø400 mm (1,97" til 15,75") |
| Maksimal Single-Pass slaglengde | Opptil 12 000 mm (12,0 meter / 39,4 fot) |
| Oppnådd overflateruhet (Ra) | Ra 0,08 til 0,20 μm (3,2 til 8,0 mikrotommer) |
| Standard for boringstoleranse | ISO H8 / H9 Høypresisjonsboring dimensjonsklasse |
| Mulighet for rørmateriale | St52-3, E355, 27SiMn, 4140, Q355JR legeringsstål |
| Integrering av kvalitetsinspeksjon | Inline ultralydtykkelse og flerpunkts luftmåler |
I flere tiår,hydraulisk sylinderproduksjonen var avhengig av flertrinns grovboring etterfulgt av slipesteinshoning i flere omganger. Selv om den er funksjonell, er tradisjonell honing sakte, genererer mye forbruksavfall og kan etterlate mikroskopiske krysslukte mikroriller som fremskynder slitasje av elastomerforseglinger.
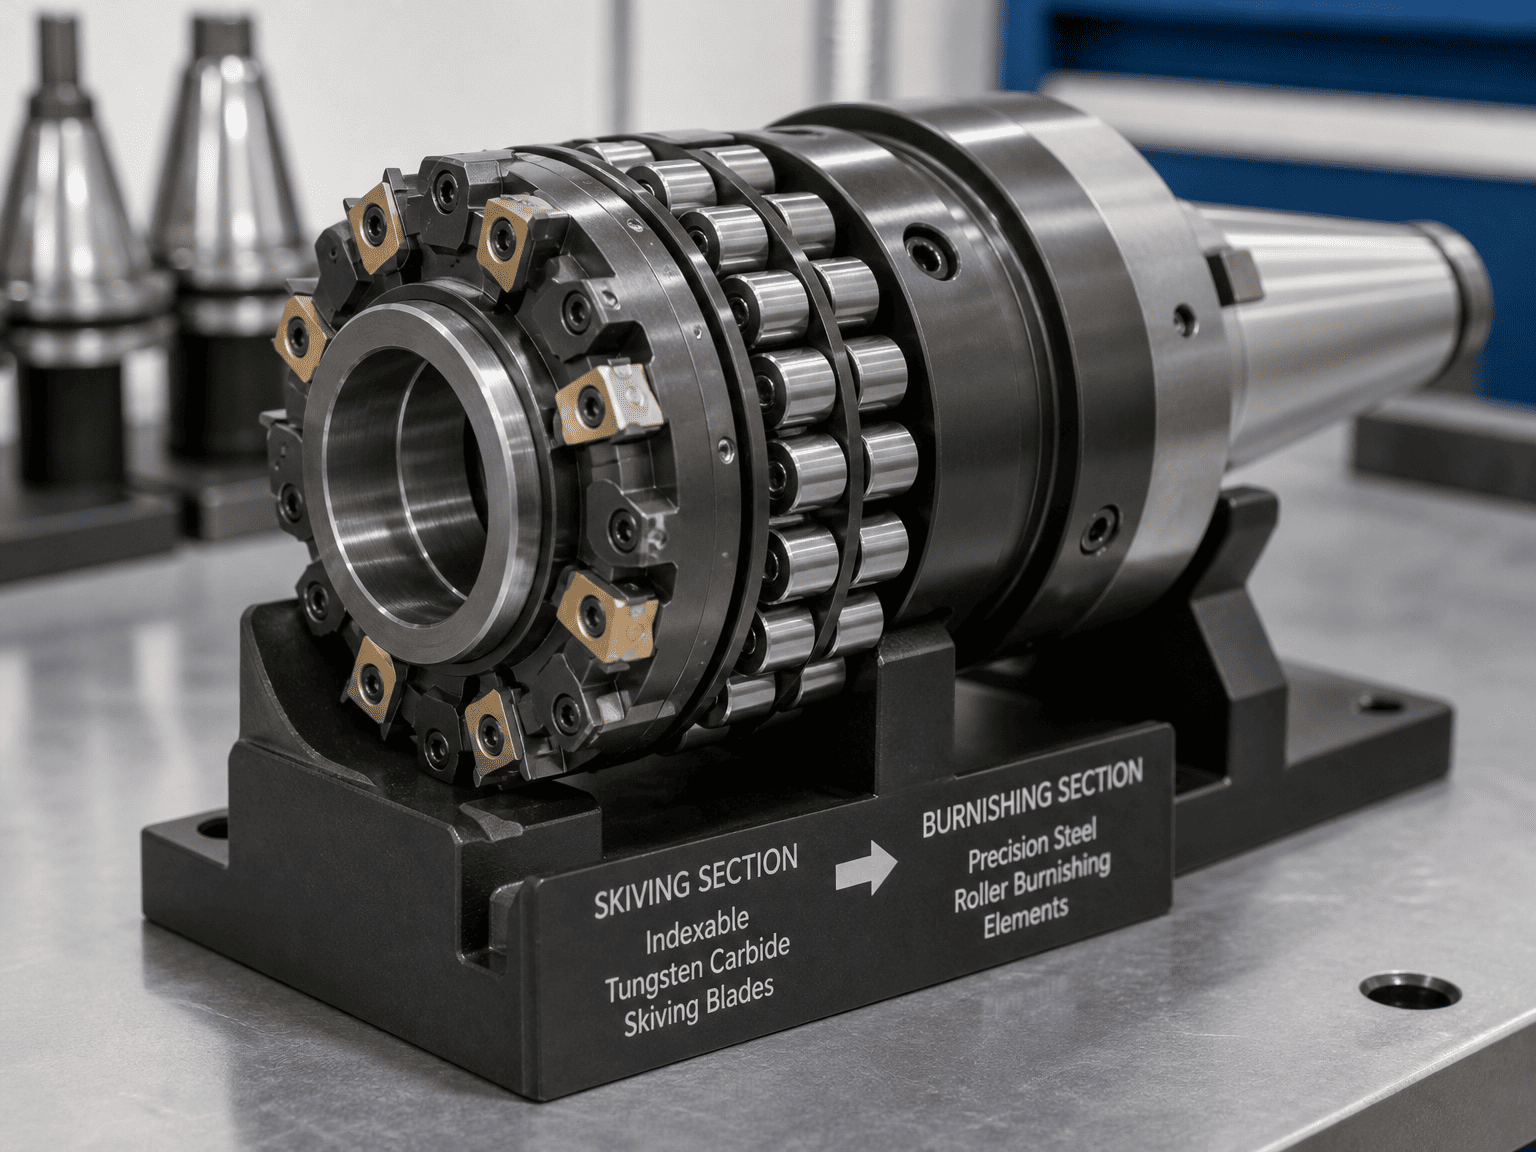
Den automatiske HCIC-sylinderlinjen med CNC-skjæringsvalser erstatter disse sekvensielle operasjonene med en enkelt, høyeffektiv kontinuerlig pass:
Under operasjonen fjerner høypresisjons-karbidskiveinnsatser ubehandlet rørutløp og avsmalning. Umiddelbart bak skjærehodet utøver herdede stålruller et intenst radialt trykk mot boreveggen. Denne mekaniske plastiske deformasjonen flater ut mikroskopiske metalltopper inn i daler, og skaper en ultrajevn, speillignende overflate ($Ra \le 0,15\text{ }\mu\text{m}$) som dramatisk reduserer tetningsfriksjonen og forhindrer mikroslitasje.
I motsetning til skjære- eller slipeprosesser som introduserer gjenværende strekkoverflatespenning, induserer rullepolering dype kompresjonsspenninger inn i den indre rørveggen. Denne kaldarbeidsherdingen øker overflatehardheten med 15 % til 30 %, noe som øker motstanden betraktelig mot høytrykksutmattingssprekker og intern tønneutvidelse under tunge sykliske belastninger.
Tradisjonell dyphullsboring og honing av en 8 meter tung gravemaskin eller flertrinns teleskopløp krevde ofte 4 til 6 timers maskinsyklustid. Den automatiserte CNC SRB-linjen fullfører det samme røret på under 25 minutter, og reduserer den totale ledetiden for sylinderbatchproduksjon fra den typiske 6-til-8-ukers industristandarden ned til bare 3 til 4 uker.
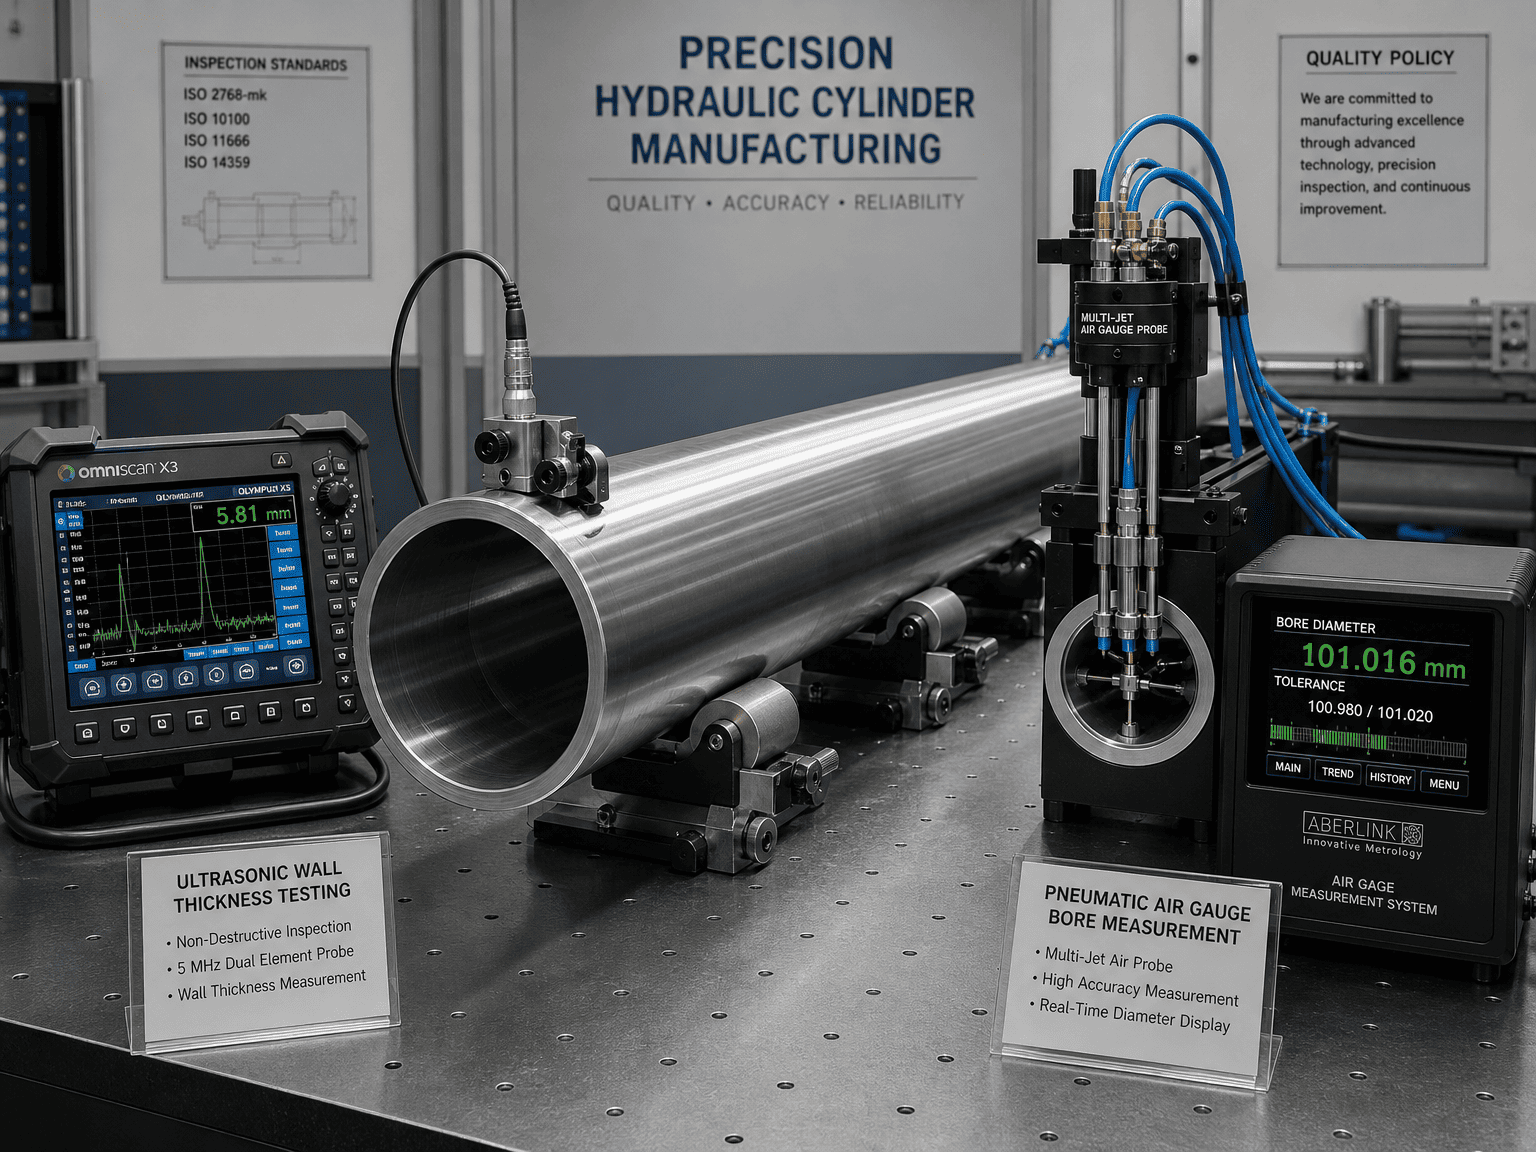
For å garantere null-defekt levering på tvers av globale eksportmarkeder, er den nye produksjonslinjen fullt integrert i HCICs ISO 9001 kvalitetsstyringsrammeverk:
"Investering i produksjonsinfrastruktur i verdensklasse er kjernen i HCICs forpliktelse til våre globale partnere," sa David Song, direktør for internasjonal ingeniørarbeid ved HCIC. "Med idriftsettelse av vår HCIC automatiserte CNC skivevalsepoleringssylinderlinje, gir vi nordamerikanske og europeiske OEM-utstyrsbyggere nivå 1-presisjon, forlenget levetid for tetning og bransjeledende leveringshastigheter for hydrauliske aktuatorer med stor boring og lang slag."
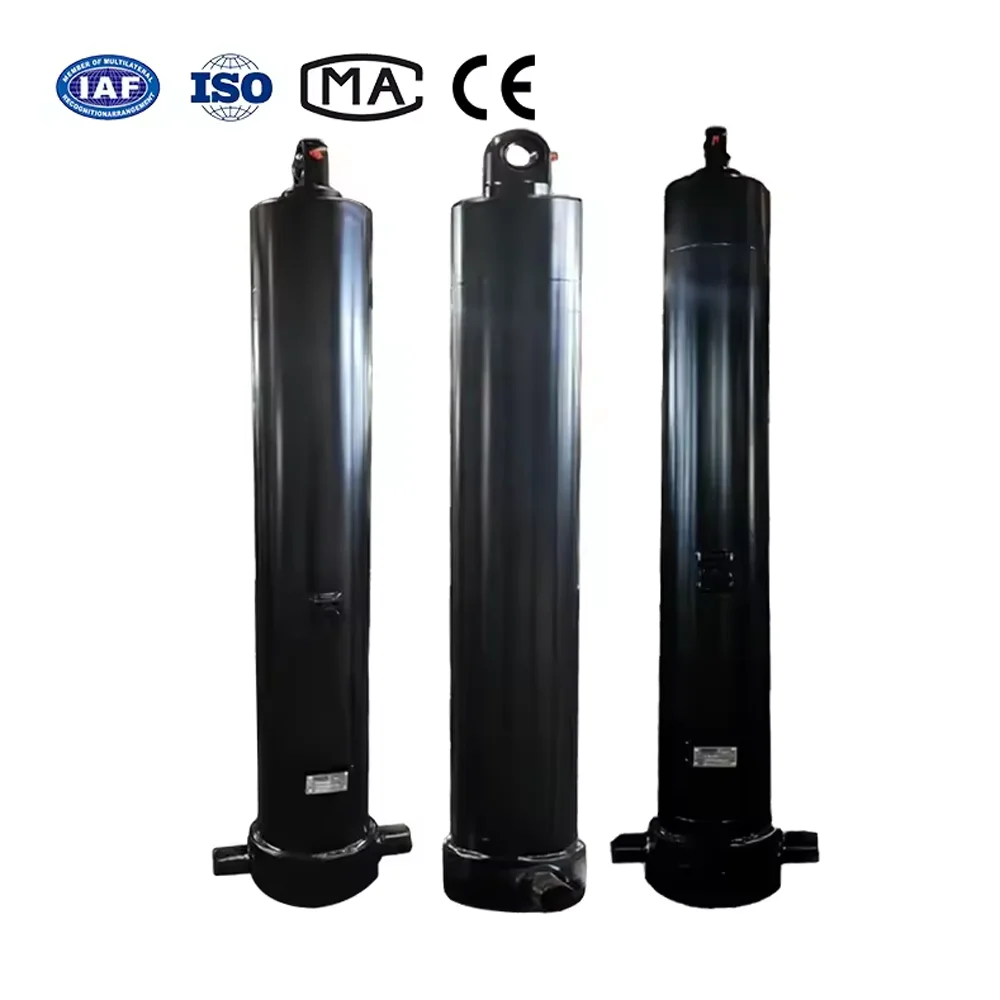
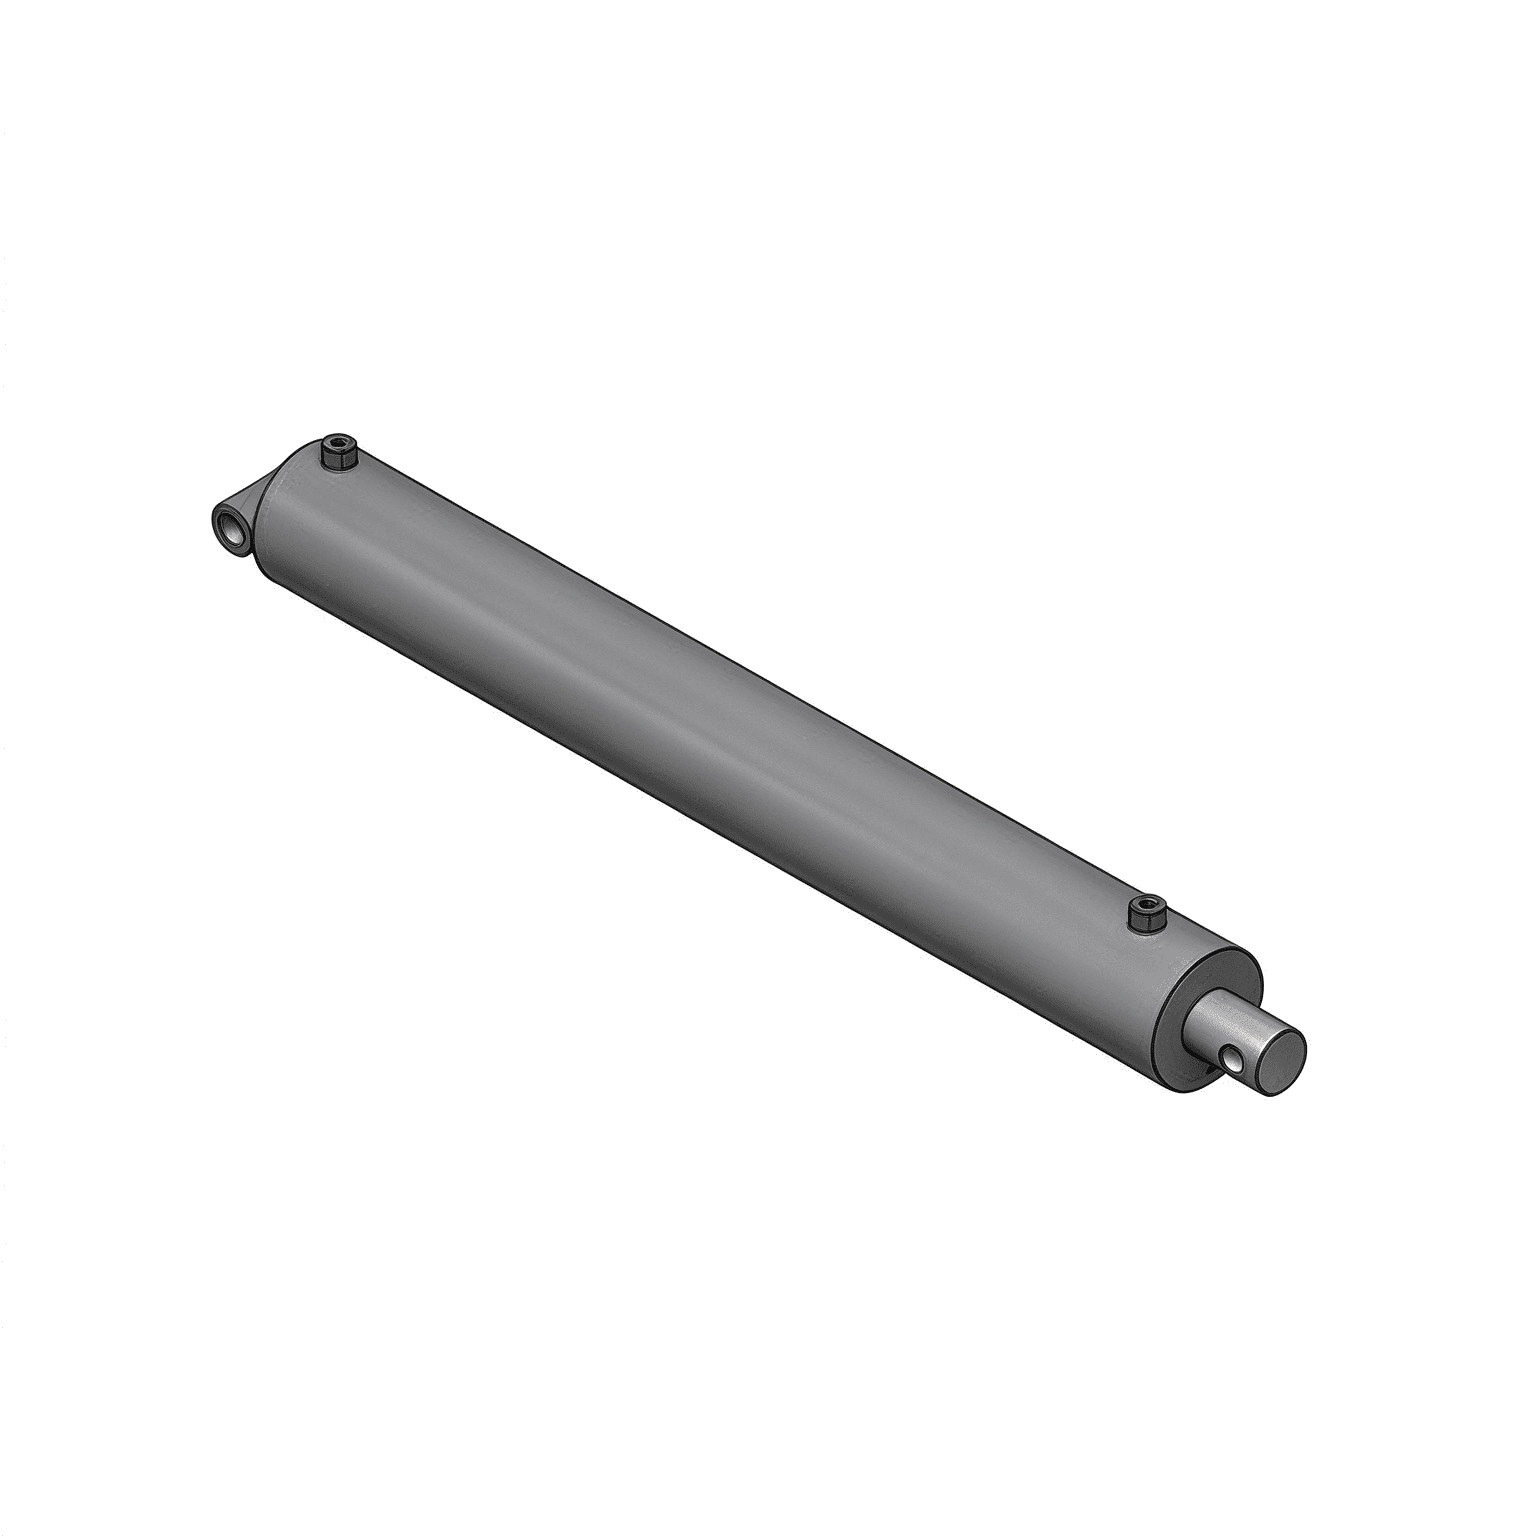
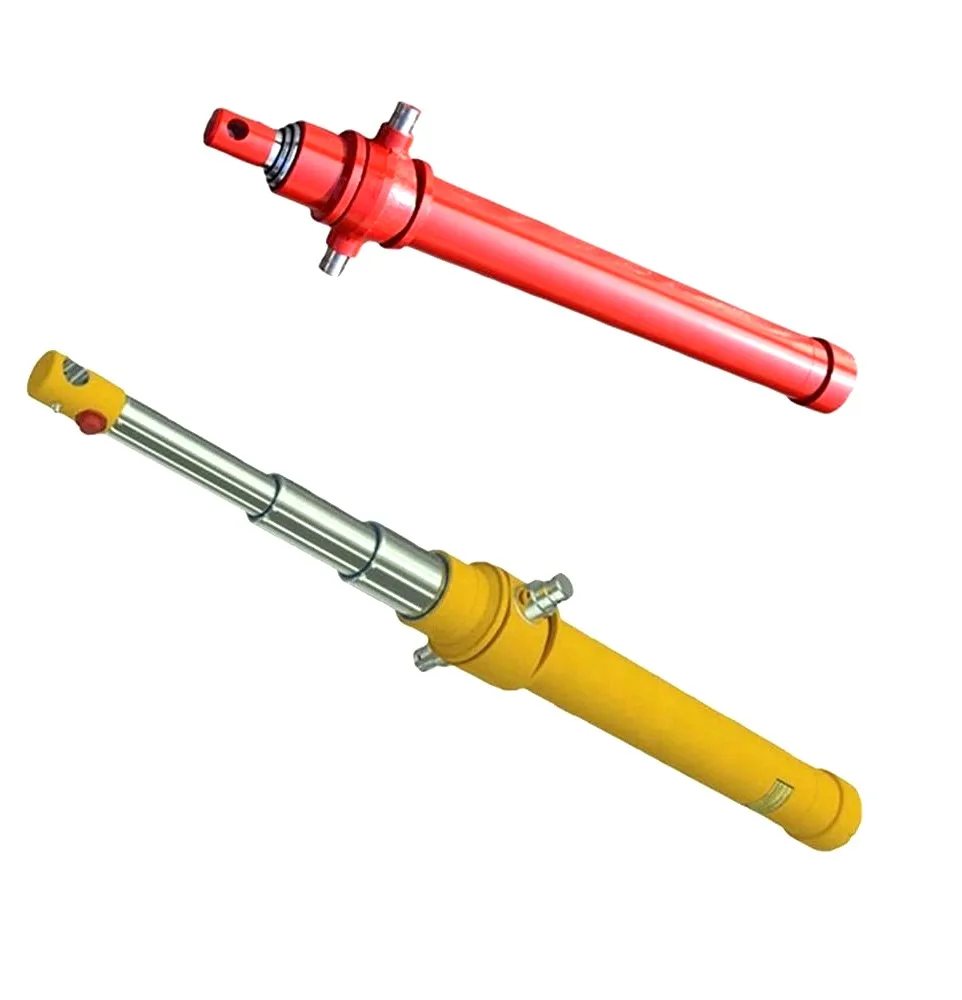
Anlegget er nå fullt operativt, og produserer teleskopiske sylindre med høy tonnasje for dump semitrailere, søppelpakkerylindre, bomsylindere for mobilkraner og spesialtilpassede strekkstag/sveisede sylindre for tungindustri.
Spesifikasjoner og toleranser referert til i denne kunngjøringen gjenspeiler validerte fabrikkgodkjenningstestparametre ved HCICs Jinan-produksjonsanlegg. Tekniske tegninger, materialtestsertifikater (MTR) og samsvarsdokumentasjon for ISO 9001 følger med hver produksjonsforsendelse.
For å diskutere produksjon av store sylindere, tilpassede OEM-spesifikasjoner, eller be om 3D STEP-konstruksjonsmodeller: