
A hydraulisk sylinderkan utvikle ustabil bevegelse, ujevn belastning eller gjentatte tetningsskader selv når den hydrauliske kretsen virker normal. Årsaken kan være i monteringsutstyret: en slitt pinne, et forstørret gaffelhull, en løs bøssing eller en installasjon som ikke lenger er justert gjennom hele arbeidsbuen.
Denne veiledningen forklarer hvordan vedlikeholdsteam og OEM-kjøpere kan inspisere sylinderfestepunktene før de bestiller et reparasjonssett eller en erstatningssylinder. Fokuset er den mekaniske forbindelsen mellom sylinderen og maskinen, ikke en generell hydraulisk trykk- eller strømningsdiagnose.
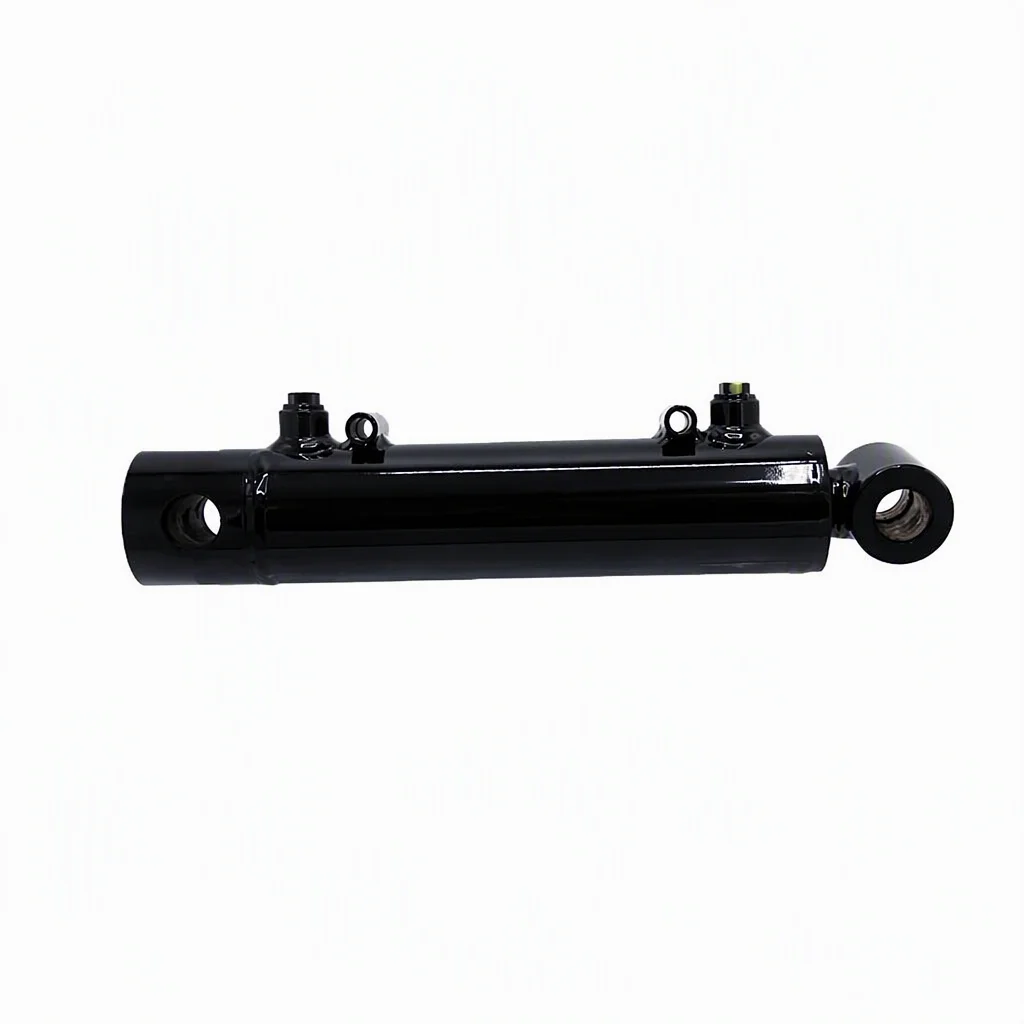
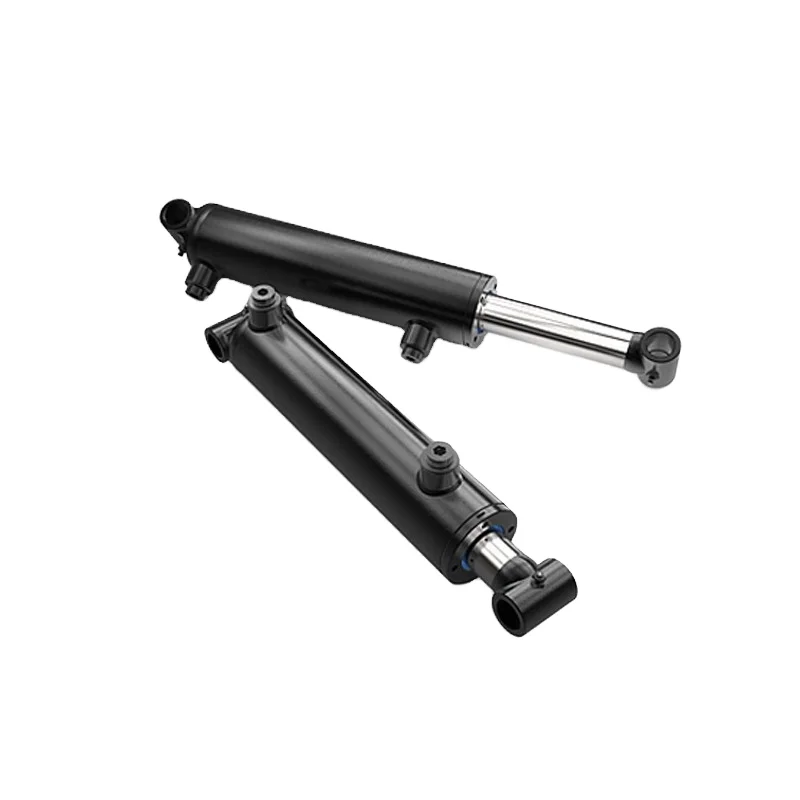
En sylinder fungerer ikke isolert. Dens stang og løp er koblet til maskinen gjennom stifter, gaffel, ører, tapp, braketter eller andre monteringsfunksjoner. Disse delene overfører arbeidskraften samtidig som sylinderen kan bevege seg gjennom den utformede buen.
Når koblingen slites, kan sylinderen ikke lenger forbli på den tiltenkte senterlinjen. Maskinen kan deretter plassere ytterligere bevegelse og kontakt på stangen, glanden, føringen, røret eller monteringsbraketten. En ny tetning eller en ny sylinder løser kanskje ikke problemet hvis den slitte koplingen på maskinsiden forblir i drift.
Parkers sylindersikkerhetsveiledning sier at stangen og dens tilhørende maskinkomponent bør kontrolleres for riktig justering i både forlenget og tilbaketrukket posisjon. Den anbefaler også at gaffelmonterte sylindre dreies i begge ender med tappens senterlinjer parallelle og at sylinderen kontrolleres gjennom arbeidsbuen for interferens. Dette er installasjons- og sikkerhetsprinsipper; de endelige grensene må komme fra sylinder- og maskinprodusenten.
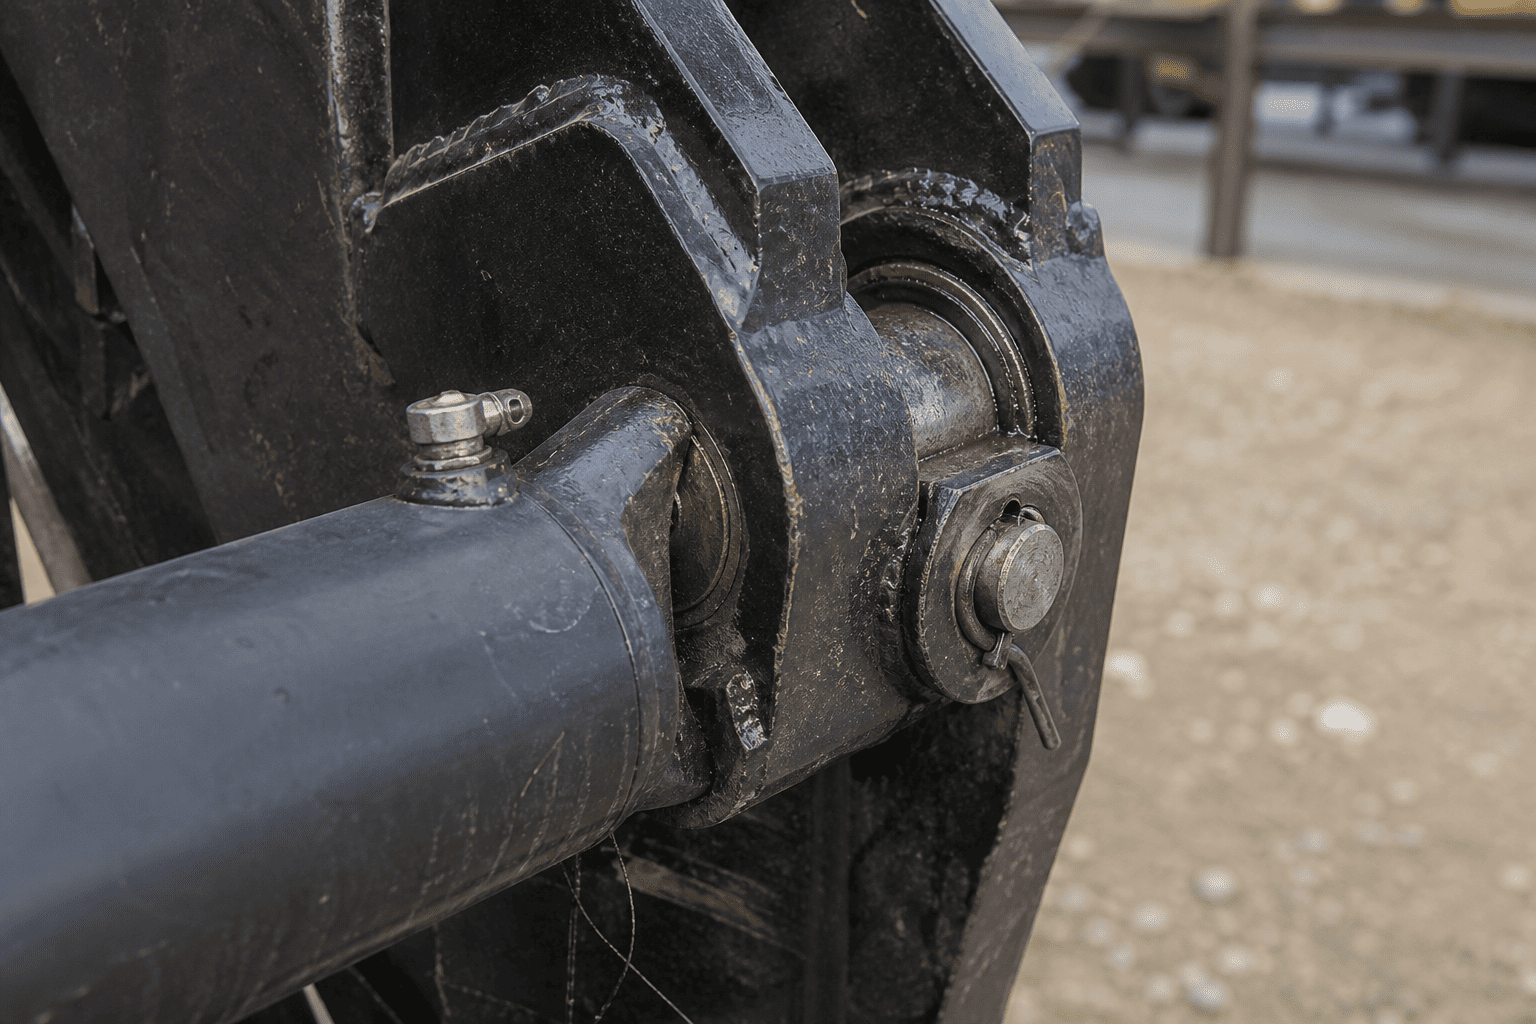
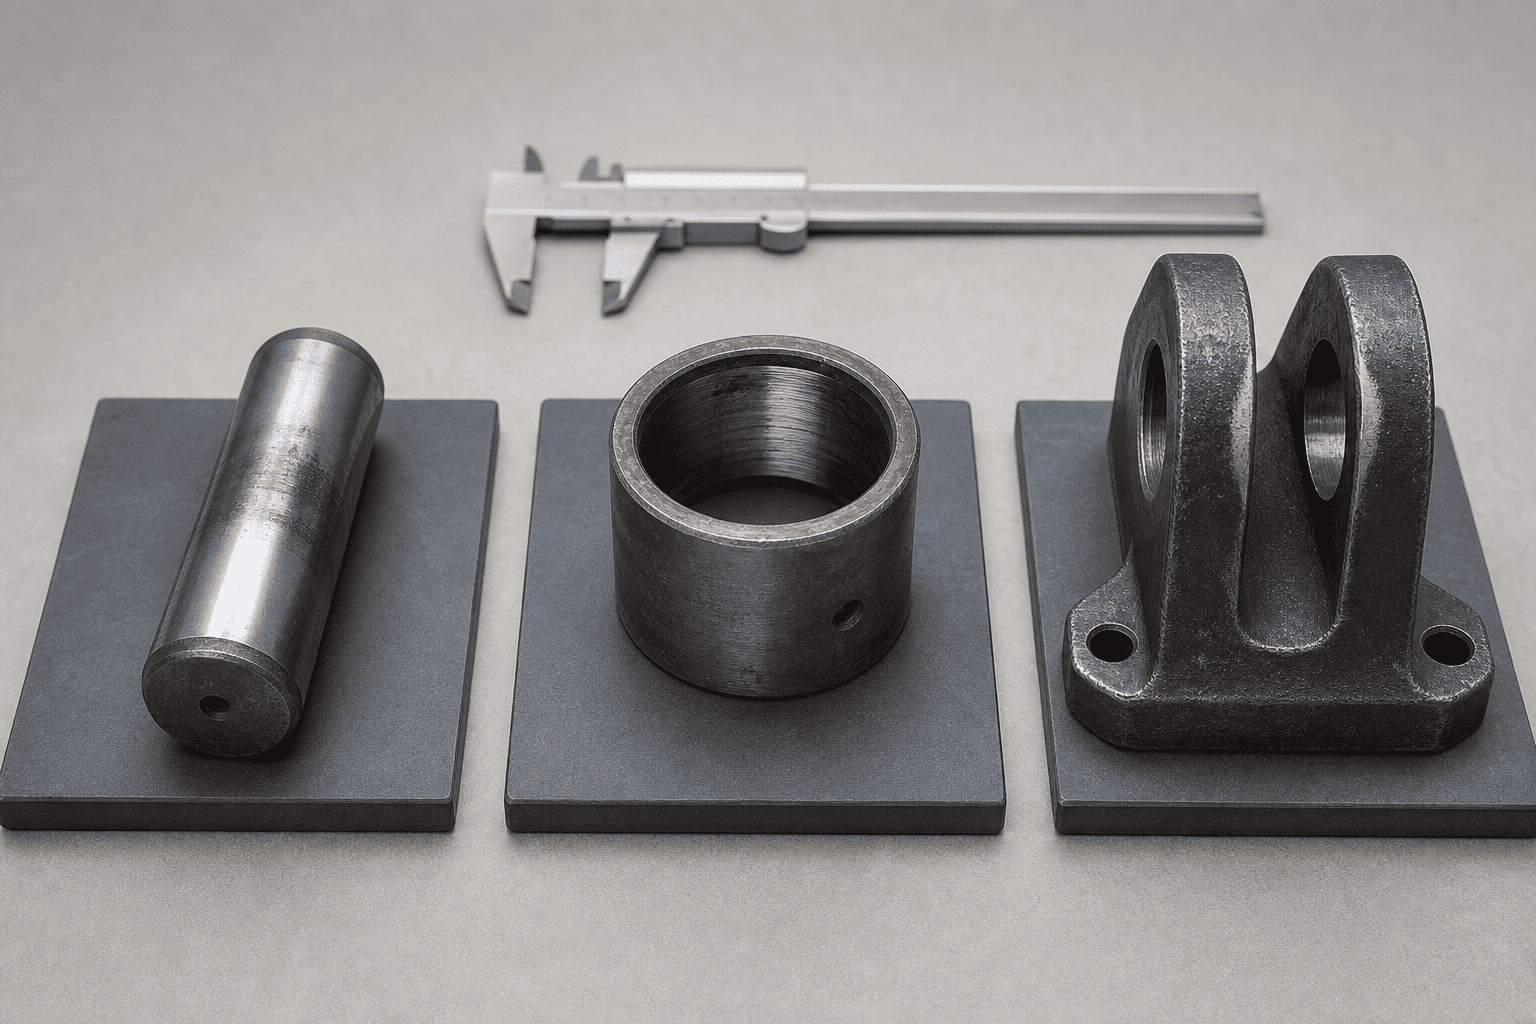
Inspiser pinnen for rifling, spor, korrosjon, flate flekker og et slitebånd konsentrert på den ene siden. En tapp som ikke lenger har en rund, stabil lagerflate kan tillate at sylinderøyet beveger seg før maskinelementet reagerer.
Ikke døm pinnen bare etter om den fortsatt kan fjernes. En stift kan forbli på plass mens arbeidsflaten, holdefunksjonen eller passformen til bøssingen allerede er forringet.
En bøssing kan slites innvendig, løsne i huset eller bli skadet under installasjonen. Sjekk for bevegelse mellom bøssingen og sylinderøyet eller braketten, ikke bare bevegelse mellom tappen og bøssingen.
Hvis bøssingen er en vedlikeholdsfri type, følg utstyrsprodusentens installasjonsinstruksjoner. Ikke tilsett fett eller endre overflatebehandlingen med mindre spesifisert design tillater det.
Sylinderøyet eller gaffelen kan bli forstørret, konisk eller oval etter langvarig bevegelse med en løs stift. Dette kalles ofte et eggformet hull. Hvis du bare skifter tappen, kan det synlige sløret midlertidig reduseres mens lastbanen blir feiljustert.
Mål hullet i mer enn én retning og på mer enn ett sted. En visuell rund form er ikke nok bevis for en kritisk reparasjonsbeslutning.
En manglende skive, løs holder, skadet låsering, slitt holderplate eller forvrengt brakett kan tillate at pinnen går sidelengs. Kontroller det fulle holdearrangementet og tilstanden til brakettene som kontrollerer sideposisjonen.
En erstatningssylinder bør ikke installeres i en brakett som ikke kan holde pinnen i den utformede posisjonen.
Følgende sekvens er en veiledning for feltplanlegging. Maskinbyggerens prosedyrer for lockout, blokkering og lagret energi har prioritet.
Isoler hydraulisk energi, sikre den hevede eller opphengte strukturen med en passende mekanisk støtte, og forhindre uventede bevegelser. En hydraulisk sylinder må ikke behandles som eneste støtte for løftet last under inspeksjon.
Merk deg når problemet oppstår før demontering:
Symptomet hjelper til med å skille et monteringsproblem fra et rent hydraulisk kontrollproblem, selv om det ikke erstatter måling.
Se etter forskjøvede holdere, polerte kontaktbånd, slitemerker, ruststøv, sprukne sveiser, brakettbevegelse og en stift som ikke lenger er sentrert. Merk den relative posisjonen til tappen, skiven og braketten hvis det er mistanke om bevegelse.
Ikke bruk en finger for å sjekke et klempunkt eller plasser hendene mellom et sylinderøye og gaffel.
Etter at maskinen er sikret, fjern pinnen i henhold til utstyrsprosedyren. Rengjør tappen, bøssingen, sylinderøyet og brakettens overflater med en metode som er kompatibel med komponentmaterialene og stedets regler.
Hold de fjernede delene sammen og identifiser deres opprinnelige plassering. En pinne fra den ene enden av en sylinder skal ikke blandes med en pinne fra en annen posisjon før inspeksjonsprotokollene er fullført.
Registrer den nominelle pinnediameteren, faktisk pinnediameter på flere punkter, innvendig diameter for foringen, utvendig diameter for foringen der det er relevant, og tilstanden til sylinderøyet og gaffelhullet.
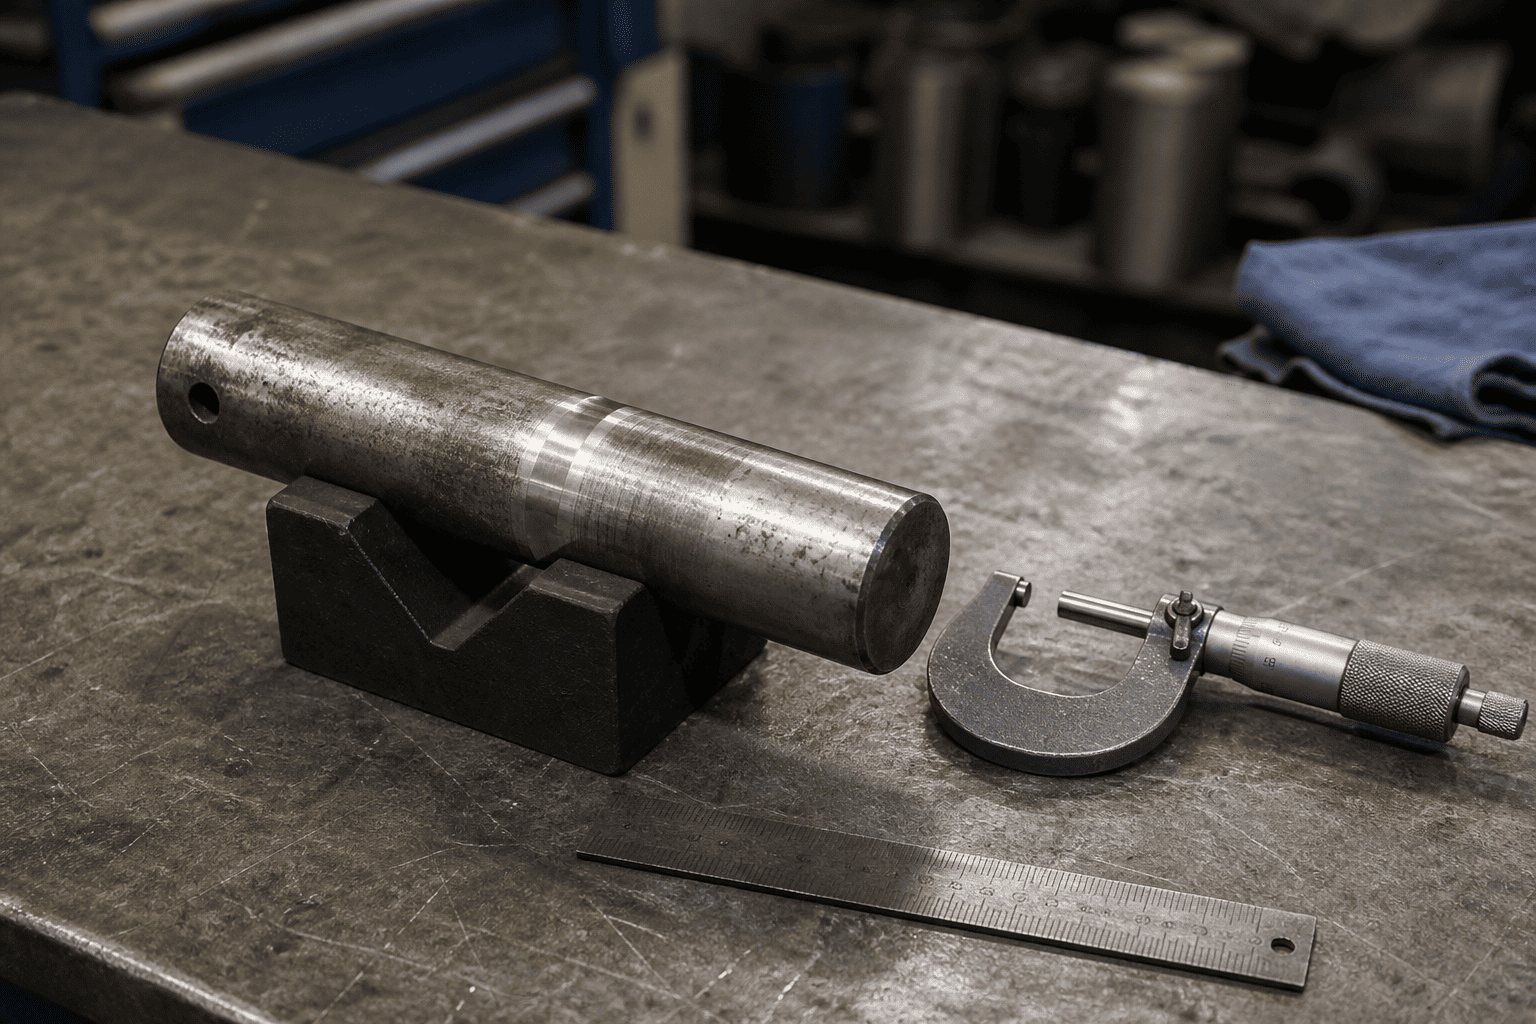
Sjekk også:
Ikke oppfinn en universell slitasjegrense. Bruk utstyrstegningen, sylinderprodusentens spesifikasjon eller en godkjent reparasjonsstandard for den endelige aksept/avvisningsbeslutningen.
Kontroller maskingeometrien på nytt ved tilbaketrukket og uttrukket posisjon, eller ved de faktiske endeposisjonene tillatt av sikker vedlikeholdsprosedyre. Sylinderen skal ikke tvinges på plass ved å trekke, lirke eller trykke den.
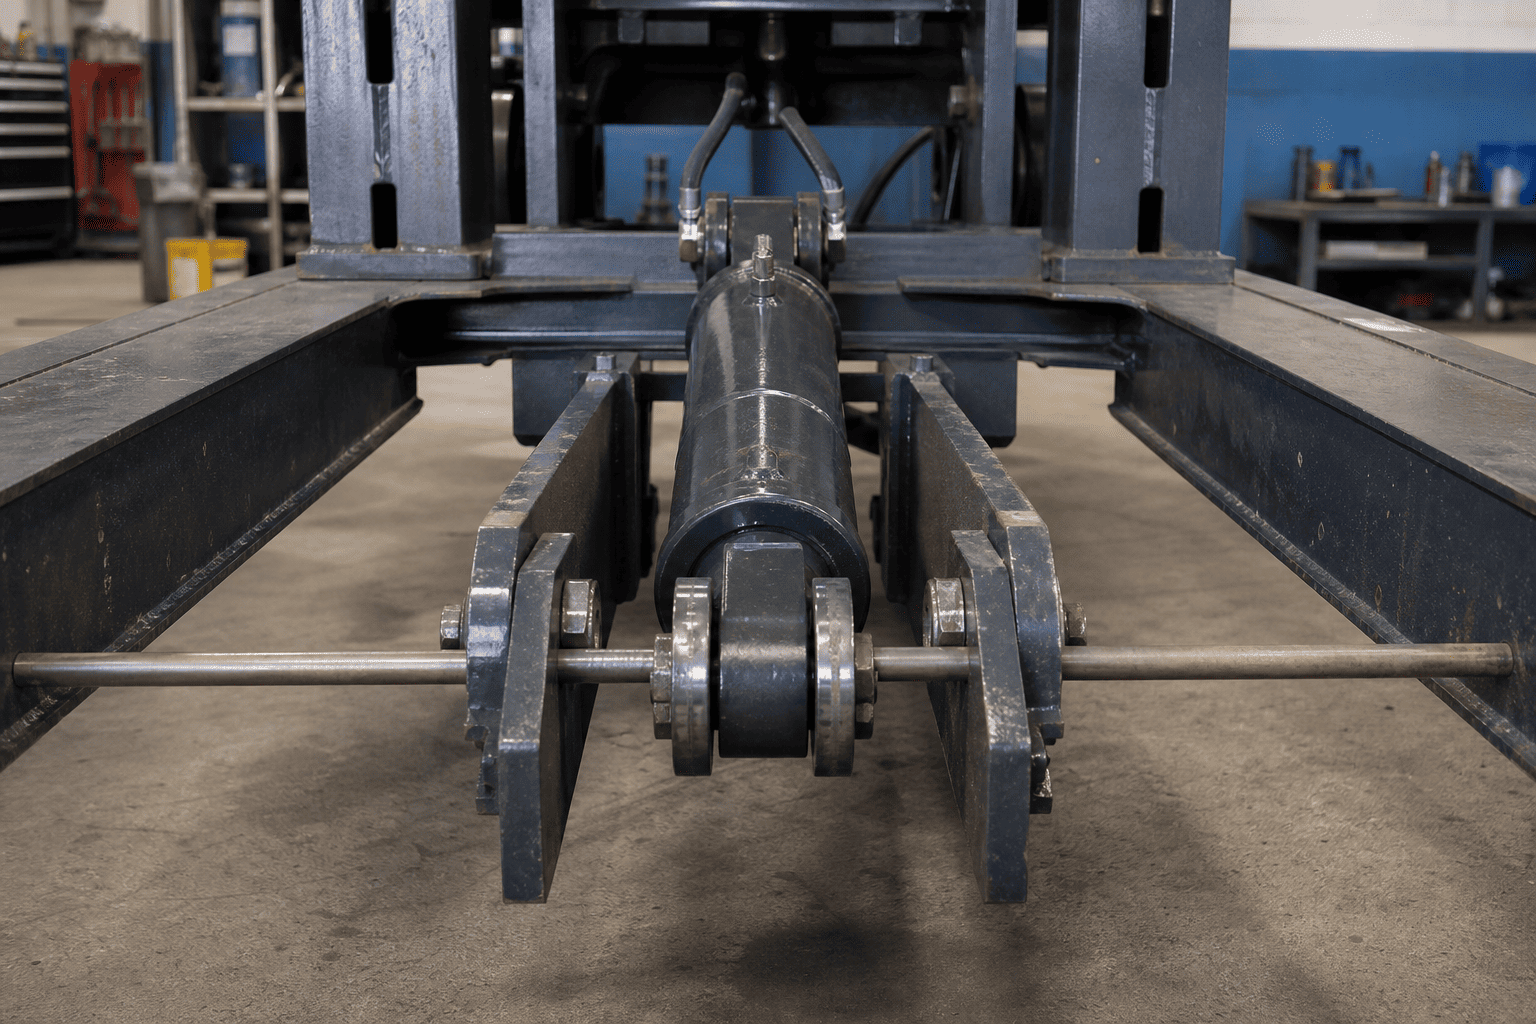
Bekreft at de to monteringspinnenes senterlinjer forblir parallelle der monteringsdesignet krever parallell svinging. Sjekk for kontakt med braketter, vern, slanger, rammeelementer og andre bevegelige deler.
| # | Observasjon | Sannsynlig årsak/indikasjon |
|---|---|---|
| 1 | Pinnen har et polert bånd på den ene siden | Ujevn kontakt, innrettingsendring eller brakettbevegelse |
| 2 | Pinnen er mindre ved arbeidssonen | Pinneslitasje, utilstrekkelig fastholdelse eller bevegelse under belastning |
| 3 | Bøssing roterer i huset | Løs passform, skadet hus eller feil installasjon |
| 4 | Gaffelhullet er ovalt eller konisk | Fortsatt drift med klaring eller løs stift |
| 5 | Ruststøv eller fint metallskrot er tilstede | Fling, korrosjon, utilstrekkelig beskyttelse eller relativ bevegelse |
| 6 | Holderen bøyes eller løsner gjentatte ganger | Pinnegang, brakettbevegelse eller feil festearrangement |
| 7 | Stangføring eller gland viser ensidig slitasje | Kontroller maskinens innretting og monteringsgeometri før du bytter tetninger |
| 8 | Slitasje vises bare nær den ene enden av slaget | Endeposisjonsgeometri, interferens eller endret lastbane |
Disse observasjonene er utgangspunkt for inspeksjon, ikke automatiske diagnoser. En slitt pinne kan være en effekt av et større innrettingsproblem i stedet for den opprinnelige årsaken.
En stiftreparasjon kan være aktuelt når stiften er slitt, men bøssingen, øyet, gaffelen, braketten og holdesystemet holder seg innenfor de godkjente dimensjonsgrensene. Den nye pinnen må samsvare med riktig diameter, lengde, materiale og festearrangement.
En utskifting av bøssing krever riktig passform, orientering og installasjonsmetode. Bekreft om erstatningsbøssingen er smurt, tørrløpende eller designet for en spesifikk overflatetilstand. Å trykke en bøssing inn i et skadet eller feiljustert hus kan gjenskape det opprinnelige problemet.
Et ovalt sylinderøye eller gaffelhull kan kreve en godkjent reparasjonsmetode som maskinering, en reparasjonshylse eller utskifting av den berørte komponenten. Ikke sveis, bor eller modifiser en bærende monteringsfunksjon uten ingeniørgodkjenning og en dokumentert reparasjonsprosedyre.
Hvis sylinderøyet, gaffelen, tappen eller monteringsblokken er sprukket, permanent deformert eller utenfor de godkjente dimensjonsgrensene, kan det være nødvendig med en ny sylinder eller en teknisk reparasjon. Erstatningen må tilpasses maskinens geometri, ikke kun velges etter boring eller slag.
En forespørsel om monteringsslitasje er mye lettere å vurdere når den inkluderer faktiske installasjonsdata. Sende:
For pin-til-pin-sylindre er de lukkede og utvidede pin-senterdimensjonene spesielt viktige. En erstatning som samsvarer med den hydrauliske tilkoblingen, men endrer monteringsgeometrien, kan skape et nytt interferens- eller innrettingsproblem.
Før du setter maskinen tilbake til normal drift:
1. Bekreft at tappen og bøssingen er de spesifiserte delene for monteringen.
2. Kontroller at pinnen sitter helt på plass og holdes riktig.
3. Kontroller at sylinderen svinger uten binding i begge ender.
4. Bekreft at stangen og maskinelementet forblir på linje gjennom det tillatte slaget.
5. Sjekk slangeføring og portklaring under bevegelse.
6. Betjen maskinen med lav risiko og lav hastighet i henhold til utstyrsprosedyren.
7. Stopp hvis sylinderen binder seg, braketten skifter, tappen går eller stangen kommer i kontakt med deler i nærheten.
8. Registrer de endelige målingene og reparer deler for fremtidig vedlikehold.
Parkers sikkerhetsveiledning understreker også at feil justering kan føre til overdreven slitasje på stangen og sylinderhullet. Dette er grunnen til at installasjonskontrollen bør fullføres etter reparasjonen, ikke bare før de gamle delene fjernes.
En kontrollert monteringsinspeksjon kan bidra til å forhindre flere dyre gjentatte feil:
Målet er ikke å erstatte alle slitte deler automatisk. Det er for å identifisere den faktiske lastbanen og gjenopprette monteringsgeometrien som sylinderen ble designet for å følge.
HCIC kan gjennomgå krav til utskifting og tilpassede hydrauliske sylindere fra de virkelige installasjonsdataene: monteringsdimensjoner, pinnearrangement, slag, boring og stanginformasjon, portkonfigurasjon, applikasjon og tilgjengelige tegninger. For slitte monteringspunkter, inkluderer bilder og mål av brakettene på maskinsiden, slik at tilbudsgjennomgangen dekker montering så vel som hydraulisk tilkobling.
Hydraulisk sylinderslitasje på monteringsstift og bøssing er et mekanisk monteringsproblem som kan bli et problem med hydraulisk pålitelighet. Inspiser tappen, bøssingen, sylinderøyet, gaffelen, festeutstyret og full arbeidsbue sammen. Registrer mål før du bestiller deler, og bruk ikke en ny sylinder for å kompensere for en skadet eller feiljustert maskinstruktur.
Hvis du trenger en OEM-erstatning eller en tilpasset pin-til-pin hydraulisk sylinder, send HCIC den gamle sylinderens dimensjoner, lukkede og utvidede pin-senteravstander, pinne- og gaffelmålinger, portinformasjon, bilder og applikasjonsdetaljer. En komplett datapakke gir ingeniørteamet et bedre grunnlag for å bekrefte montering før produksjon.