På tvers av moderne konstruksjons-, skogbruks- og landbruksmaskiner har den globale bruken av EPA Tier 4 Final og EU Stage V dieselutslippsstandarder dramatisk endret det interne termiske miljøet til tungt utstyr:
Nårstandard hydrauliske sylindreDesignet for milde 70°C-miljøer fungerer i disse varme kabinettene, hydraulikkvæske brytes ned i en eksponentiell hastighet, og standard elastomertetninger blir sprø og smuldrer i løpet av måneder.
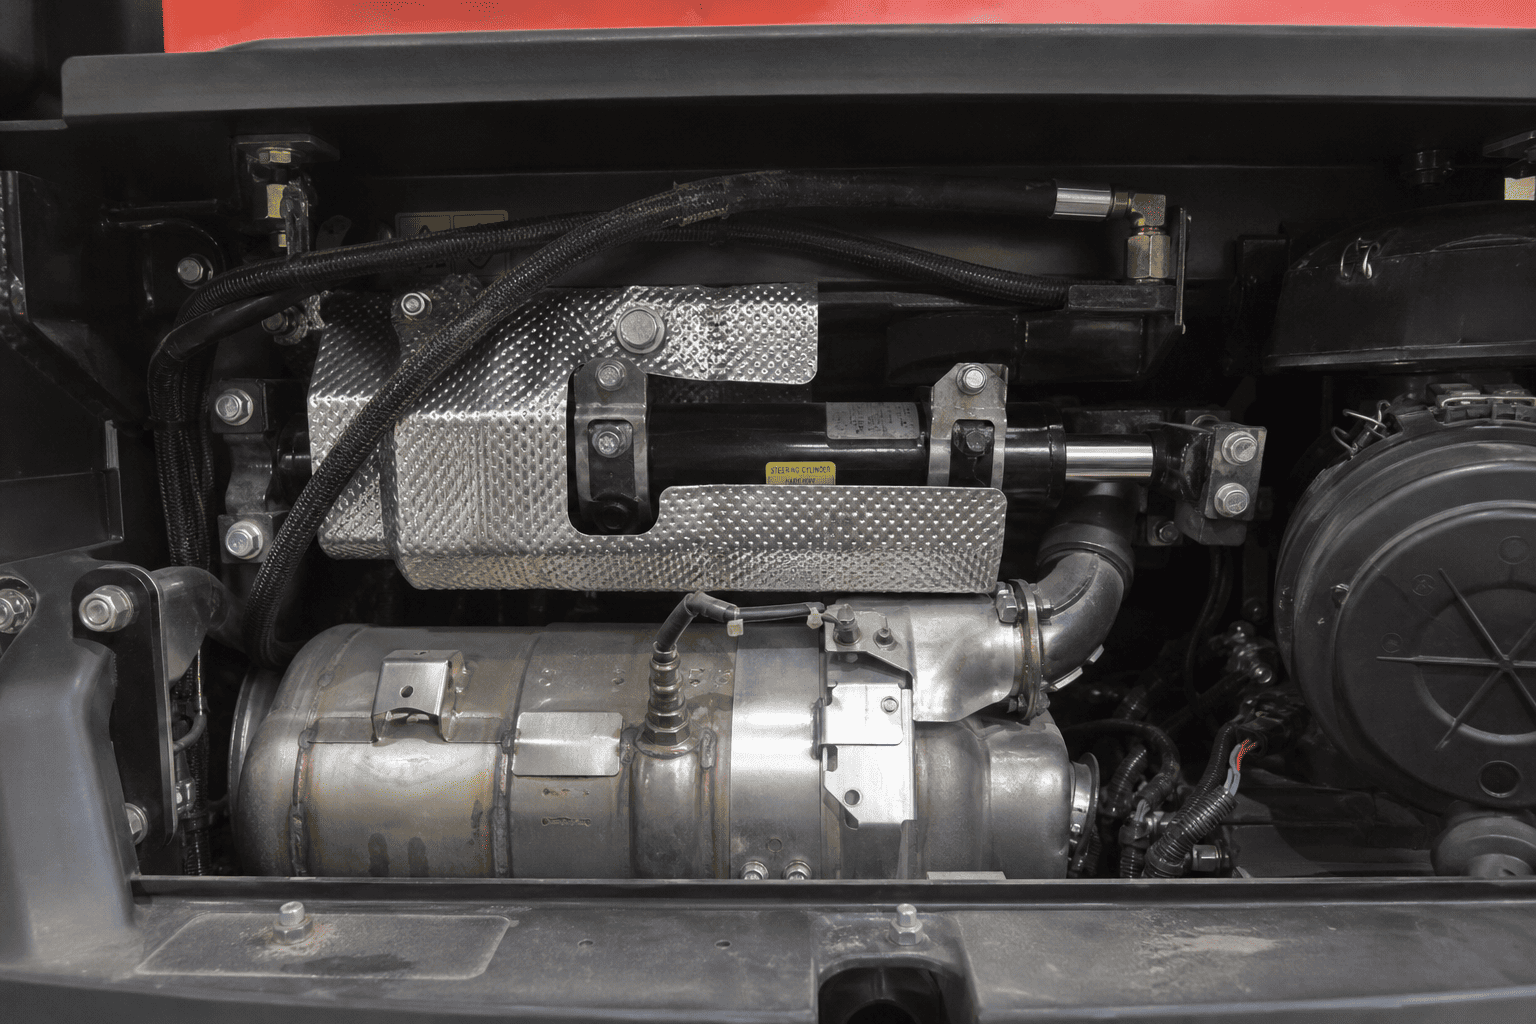
| Varmekilde / trinn | Beskrivelse og resultat |
|---|---|
| DPF / SCR Canister Active Regeneration | 600°C, strålingsvarmekonveksjon i tett motorrom |
| Lufttemperatur i motorrommet | 110°C–130°C |
| Varmeoverføringsvei | Direkte varme suge inn i sylinderfat og væske |
| Hydraulisk sylinderolje | Overskrider 95°C Kontinuerlig |
| Innvirkning på standardforseglinger | Polyuretan / Nitriltetninger Herder og ekstruderer |
Hydraulikkolje mister ikke bare viskositet når den varmes opp – den gjennomgår destruktiv kjemisk nedbrytning styrt av Arrhenius-hastighetsligningen:
1.Dobling av oksidasjonshastighet:For hver 10°C økning i væskedriftstemperatur over 60°C, dobles oksidasjonshastigheten til standard mineralhydraulikkolje.
2.Lakk og slamavsetning:Termisk skjæring bryter langkjedede petroleumsmolekyler til flyktige syrer, polymerslam og hard lakk. Denne lakken belegger indre sylinderboringsflater, øker friksjonsmotstanden og risser stempeltetninger.
3.Uttømming av anti-slitasjetilsetningsstoffer:Sinkdialkylditiofosfat (ZDDP) og antiskumtilsetningsstoffer brytes raskt ned når bulkoljetemperaturer overstiger 85°C, og etterlater metall-på-metall-glideoverflater ubeskyttet mot klebing.
| Bulk oljetemperatur | Utfall |
|---|---|
| 60°C | Forventet væskelevetid: ~4000 til 5000 timer (grunnlinje) |
| 70°C | Forventet væskelevetid: ~2000 til 2500 timer (50 % tap) |
| 80°C | Forventet væskelevetid: ~1000 til 1250 timer (75 % tap) |
| 90°C+ | Alvorlig lakk, slamdannelse og rask forseglingssprekker |
Når standard 95 Shore A polyuretan (PU) eller standard nitril (NBR) tetninger utsettes for kontinuerlige temperaturer over 80 °C, lider de av rask fysisk nedbrytning:
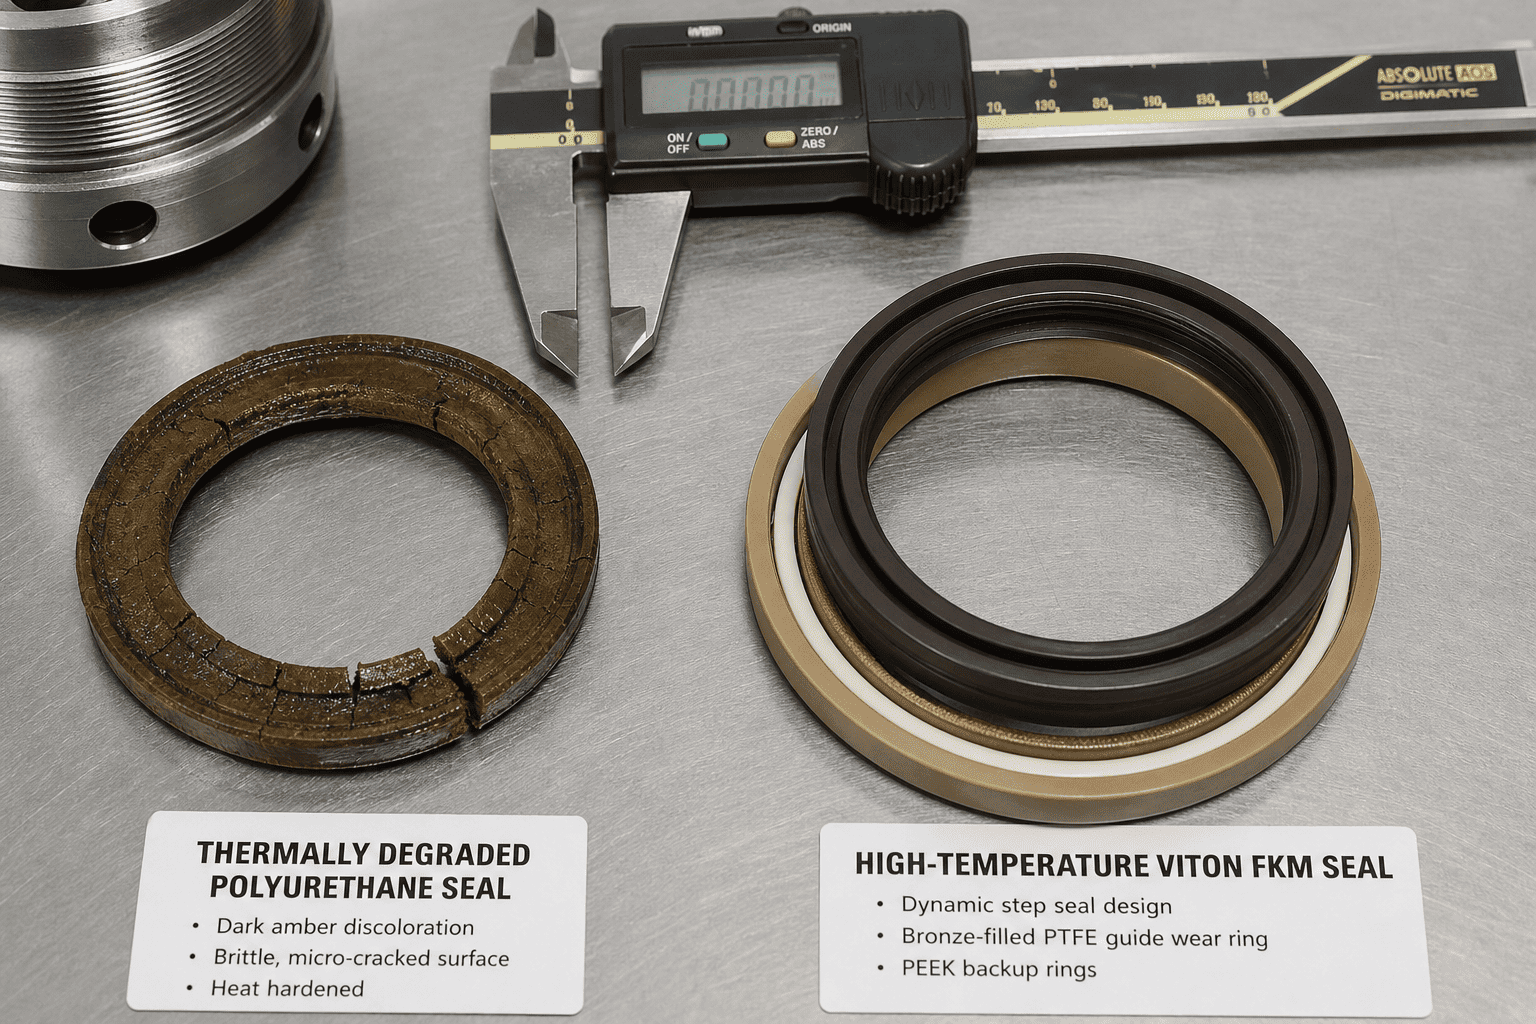
Flåtevedlikeholdsledere bør inspisere høyvarme hydrauliske kretser ved å bruke denne praktiske diagnoseprotokollen:
| Visuelt og fysisk symptom | Termisk rotårsak | Anbefalt korrigerende handling |
|---|---|---|
| Mørk, brent lukt i hydraulikkvæske | Termisk nedbryting av bulkolje og utarming av additiv | Tapp ut væske, skyll systemet, bytt filtre, rengjør oljekjølerkjernene |
| Glasslignende herding av Rod Wiper Lip | Ekstrem strålevarme fra nærliggende DPF/eksos | Ettermonter med FKM eller HNBR høytemperatur viskerpakning |
| Glasert brun lakk på kromstang | Polymerisert oljelakk baking på varm krom | Rengjør stangen med løsemiddel, inspiser kjøligere luftstrøm, oppgrader til syntetisk olje |
| Sylinderdrift bare når det er kaldt | Permanent tap av kompresjonssett i stempeltetninger | Gjenoppbygg sylinder med energisert bronse-PTFE stempeltetninger |
| Stempelstyrebånd med hull eller skår | Termisk nedbrytning av standard nylonsliteringer | Oppgrader til høytemperatur-fenolkompositt- eller bronsestyreringer |
Konstruerer du kompakt Tier 4 Final / Stage V-utstyr eller håndterer du tilbakevendende tetningsfeil på varme eksos-tilstøtende sylindre?
Partner med HCIC for spesialkonstruert høytemperaturHydraulisk sylinderMonteringer: