Når feltteknikere har mistanke om intern stempeltetningssvikt, er standard butikktest å bunne ut sylinderen ved fullt slag, sette porten under trykk og inspisere den motsatte porten for oljesuging. I ballongsylindre gir denne testen konsekvent falske negative resultater:
| Posisjon | Avstand | Boremåling | Note |
|---|---|---|---|
| Base Cap | 0 mm | 100,02 mm | Nominell spes |
| Midtslag | 500 mm | 100,48 mm | +0,46 mm Svellesone |
| Hodekjertel | 1000 mm | 100,03 mm | Nominell spes |
Fordihydraulisk sylindertønnen er strukturelt avstivet i begge ender av den tunge stålbasesmiingen og den gjengede hodeglanden, permanent bøyle gir konsentrater nesten utelukkende i den ikke-støttede senterdelen av tønnen.
1. Treghetskinetiske støtspiker:En gravemaskinskuffe som treffer granitt i full svinghastighet forårsaker en umiddelbar retardasjonstrykkspyd som går forbi systemets hovedavlastningsventilens sprekkgrenser før ventilventilen fysisk kan åpnes.
2. Dekompresjonssjokkbølger:I høytonnasje hydrauliske presser og komprimeringssylindre, utløser rask ventilskifting akustiske væskedekompresjonsbølger som hamrer den interne rør-ID.
3. Substandard rørmetallurgi:Bruker standard kommersielle kaldtrukne karbonstålrør med lav flytegrense (under 350 MPa) i stedet for høystrekkfast legert stål (over 520 MPa utbytte).
4. Overdreven rørhoninggodtgjørelse: Oversliping av et allerede slitt sylinderrør for å fjerne dype rillemerker reduserer gjenværende rørveggtykkelse under minste tekniske sikkerhetsmarginer.
For definitivt å diagnostisere tønneballong under riving av butikk, må mekanikere kartlegge den indre boringsgeometrien over flere slagintervaller i stedet for å måle bare de lett tilgjengelige rørendene:
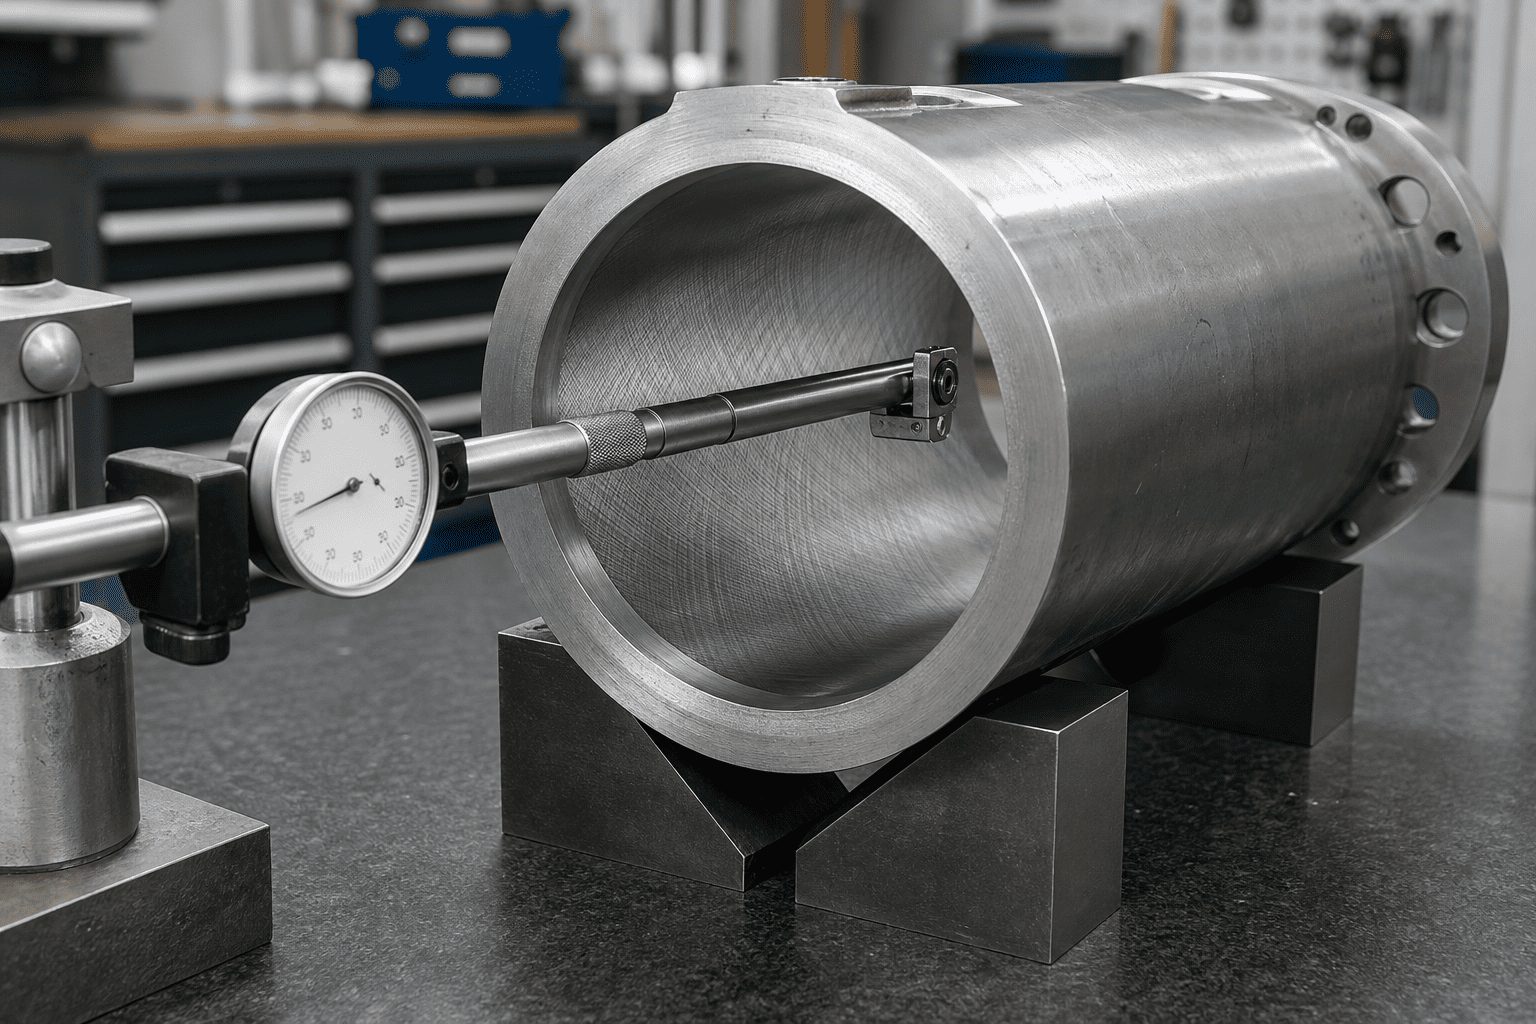
| Posisjon | Avstand | Boremåling | Note |
|---|---|---|---|
| Base Cap | 0 mm | 100,02 mm | Nominell spes |
| Midtslag | 500 mm | 100,48 mm | +0,46 mm Svellesone |
| Hodekjertel | 1000 mm | 100,03 mm | Nominell spes |
For å forhindre ballongballong i tønner i hydrauliske kretser med høy sjokk krever oppgradering fra standard DOM-karbonrør til sømløst legert stål med høy styrke:
| Slangekvalitet | Materialklassifisering | Minimum avkastningsstyrke | Motstand mot Peak Shock Spikes |
|---|---|---|---|
| AISI 1020 / 1026 | Standard kaldtrukket karbon | 290 – 340 MPa | Dårlig (utsatt for ballonger under 4000 psi pigger) |
| St52-3 / E355 | Mikrolegert konstruksjonsstål | 450 – 520 MPa | Moderat (standard mobil industristandard) |
| 27SiMn / 30CrMo | Herdet og herdet legert stål | 620 – 780 MPa | Superior (motstår 8000+ psi dynamiske gruvestøt) |
| 4140 Chrome-Moly | Legert stål med høy hardhet | 850 – 950 MPa | Extreme Duty (rivingsutstyr og smipresser) |
I tillegg til valg av høyytelseslegeringer, krever kraftige tekniske retningslinjer spesifisering av kraftige veggforhold der rørets ytre diameter er minst 1,25 til 1,35 ganger den nominelle borediameteren i kraftig mobilt utstyr.
Håndtere uforklarlig tap av utbruddskraft i midten av slag eller svelling av tønner i utstyr for hardt bruk?
Rådfør deg med HCICs spesialiserte ingeniørteam for hydraulisk design. Vi leverer tunge, høyytende legeringssylindersammenstillinger konstruert med sertifiserte 27SiMn/4140 sømløse rør, presisjonsskårede og polerte boringer og omfattende CAD-verifisering for tungt belastede mobile og industrielle maskiner over hele verden.