Hvis du kjører mobilt maskineri – enten det er en dumper, en landbrukslaster, en luftbom eller en avfallskomprimator – har du sannsynligvis sett dette skje:
En helt ny sylinder blir installert. Driftstrykket er godt innenfor pumpens klassifisering. Hydraulikkoljen er ren. Likevel, i løpet av noen få hundre sykluser, tygger stangviskeren opp, kjertelbøssingen er skåret på den ene siden, og hydraulikkvæske drypper forbi den primære stangtetningen.
Det første instinktet er ofte å skylde på tetningsprodusenten eller anta dårlig forkromning. Men når du river ned sylinderen, er avsløringsmerket nesten alltid det samme: stor slitasje på den ene siden av stanghylsen, kombinert med slitasje på motsatt side på stempelsliteringen.
Det er ikke en trykkøkning eller en tetningsdefekt. Det er sidebelastning - og ved fullt slag er den den største dødsfalleren for hydrauliske sylindre.
Hydrauliske sylindre er konstruert for å levere lineært trykk og trekk langs senteraksen. De er ikke strukturelle støttebjelker. Men i maskineri i den virkelige verden introduserer geometriendringer, chassisfleks, pinnefeiljustering og ujevn belastning konstant sidekrefter.
Her er den mekaniske virkeligheten:
1. Lagerspennet krymper ved full forlengelse: Når sylinderstangen er helt tilbaketrukket, er avstanden mellom stempellageret og den fremre pakkboksbøssingen maksimal. Sylinderen har sterk intern støtte.
2. Leverage-multiplikatoren: Når sylinderen slår ut til full forlengelse, beveger stempelet seg nærmere og nærmere den fremre glanden. Den innvendige avstanden mellom de to støttelagrene (lagerspennet) blir svært kort, mens den ytre momentarmen (den forlengede stangen) blir svært lang.
3. Alvorlig kontakttrykk: Selv en beskjeden sidekraft på 200 lb ved stangøyet skaper et massivt bøyemoment. Med et kort lagerspenn kan de indre reaksjonskreftene mellom stangen og kjertelbøssingen stige til tusenvis av pund per kvadrattomme, knuse smøreoljefilmen og gnage
Et stopprør er en innvendig stål- eller aluminiumshylse plassert over stempelstangen inne i sylinderrøret, mellom stempelet og det fremre glandhodet.
Det forhindrer fysisk at stempelet beveger seg helt frem til fronthodet ved fullt slag.
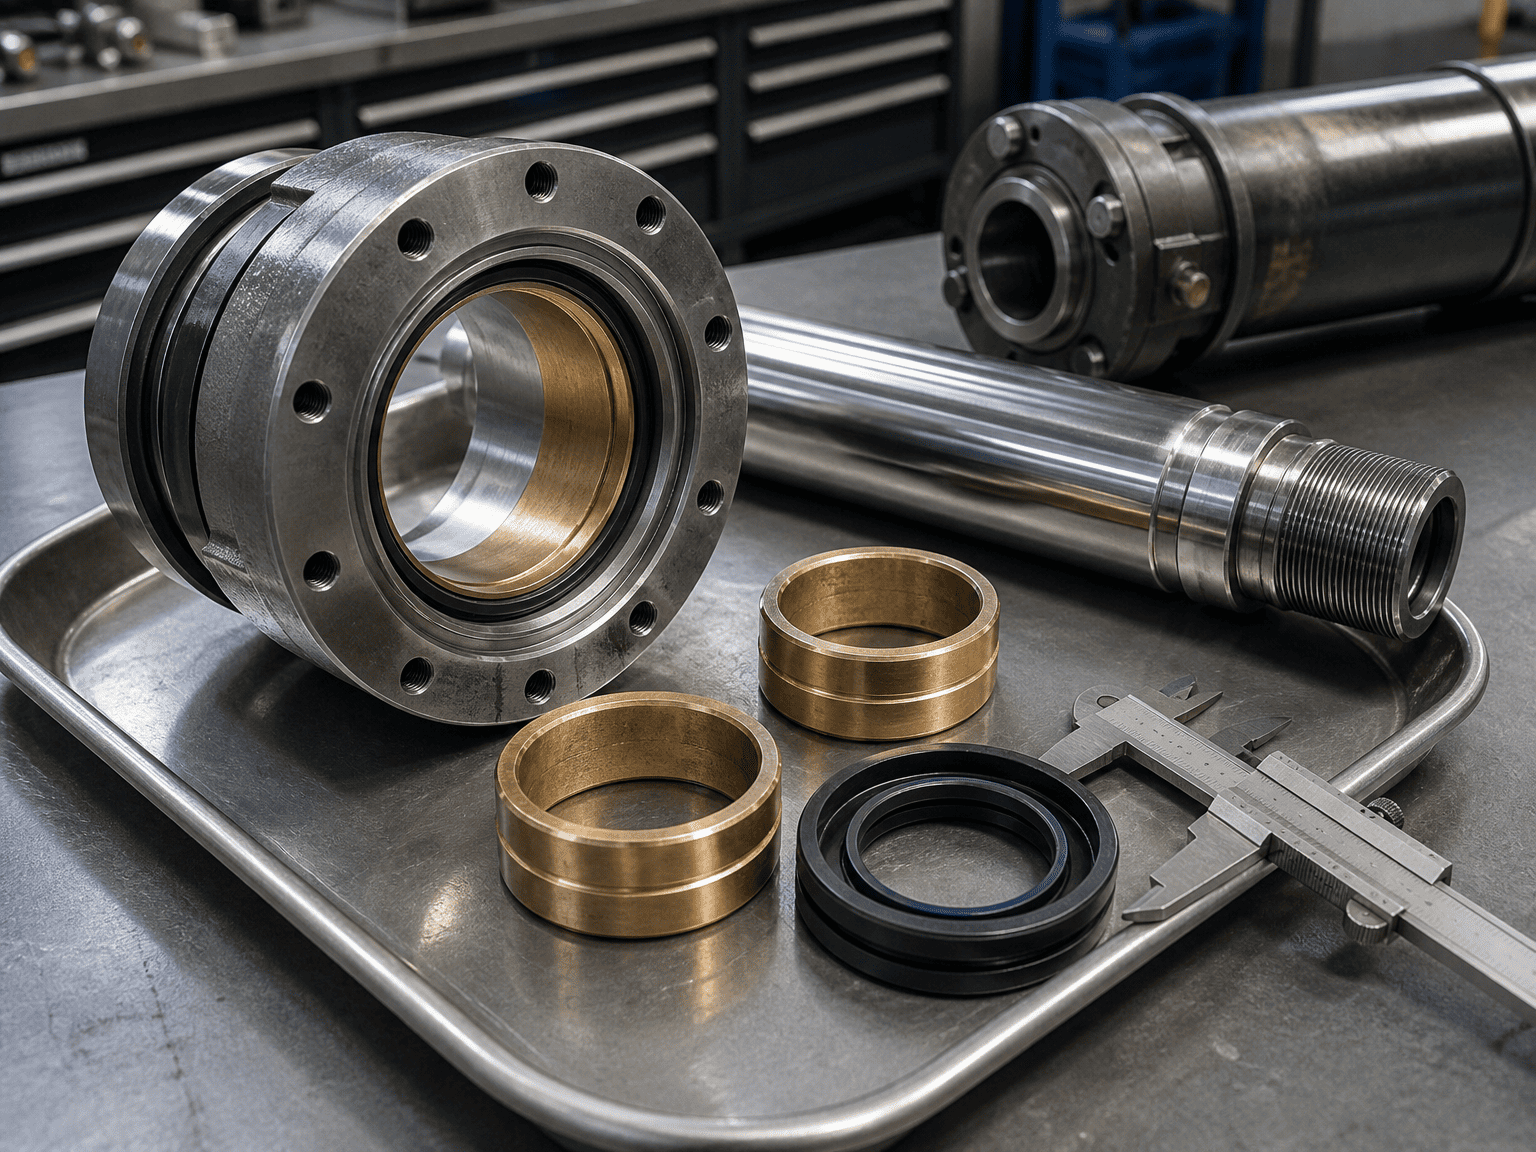
Ved å stoppe stempelet flere tommer før det når glanden, låser stopprøret i et minimum lagerspenn.
Uten et stopprør: En 60-tommers slagsylinder i full forlengelse kan etterlate bare 3 til 4 tommer mellom stempel- og glandlagrene.
Med et 6-tommers stopprør: Minimum lagerspenn ved full forlengelse øker til 9 eller 10 tommer, og reduserer intern kontaktspenning og stangspenning med mer enn halvparten.
I standard industriell og mobil hydraulikk (følger NFPA og ISO tekniske retningslinjer), anbefales et stopprør på det sterkeste når den effektive slaglengden overstiger 40 tommer (ca. 1000 mm), eller når sylinderen opererer horisontalt med gaffel- eller pinnefester.
Den grunnleggende retningslinjen for størrelse:
1. Under 40 tommers slaglengde: Standard lagerspenn er vanligvis tilstrekkelig for moderate arbeidssykluser, forutsatt at innrettingen er sann.
2. Over 40 tommers slag: Legg til 1 tomme stopprør for hver 10 tommers slag over 40 tommer
Hvis du designer en ny maskin eller feilsøker feltfeil, bruk denne 4-trinns sjekklisten:
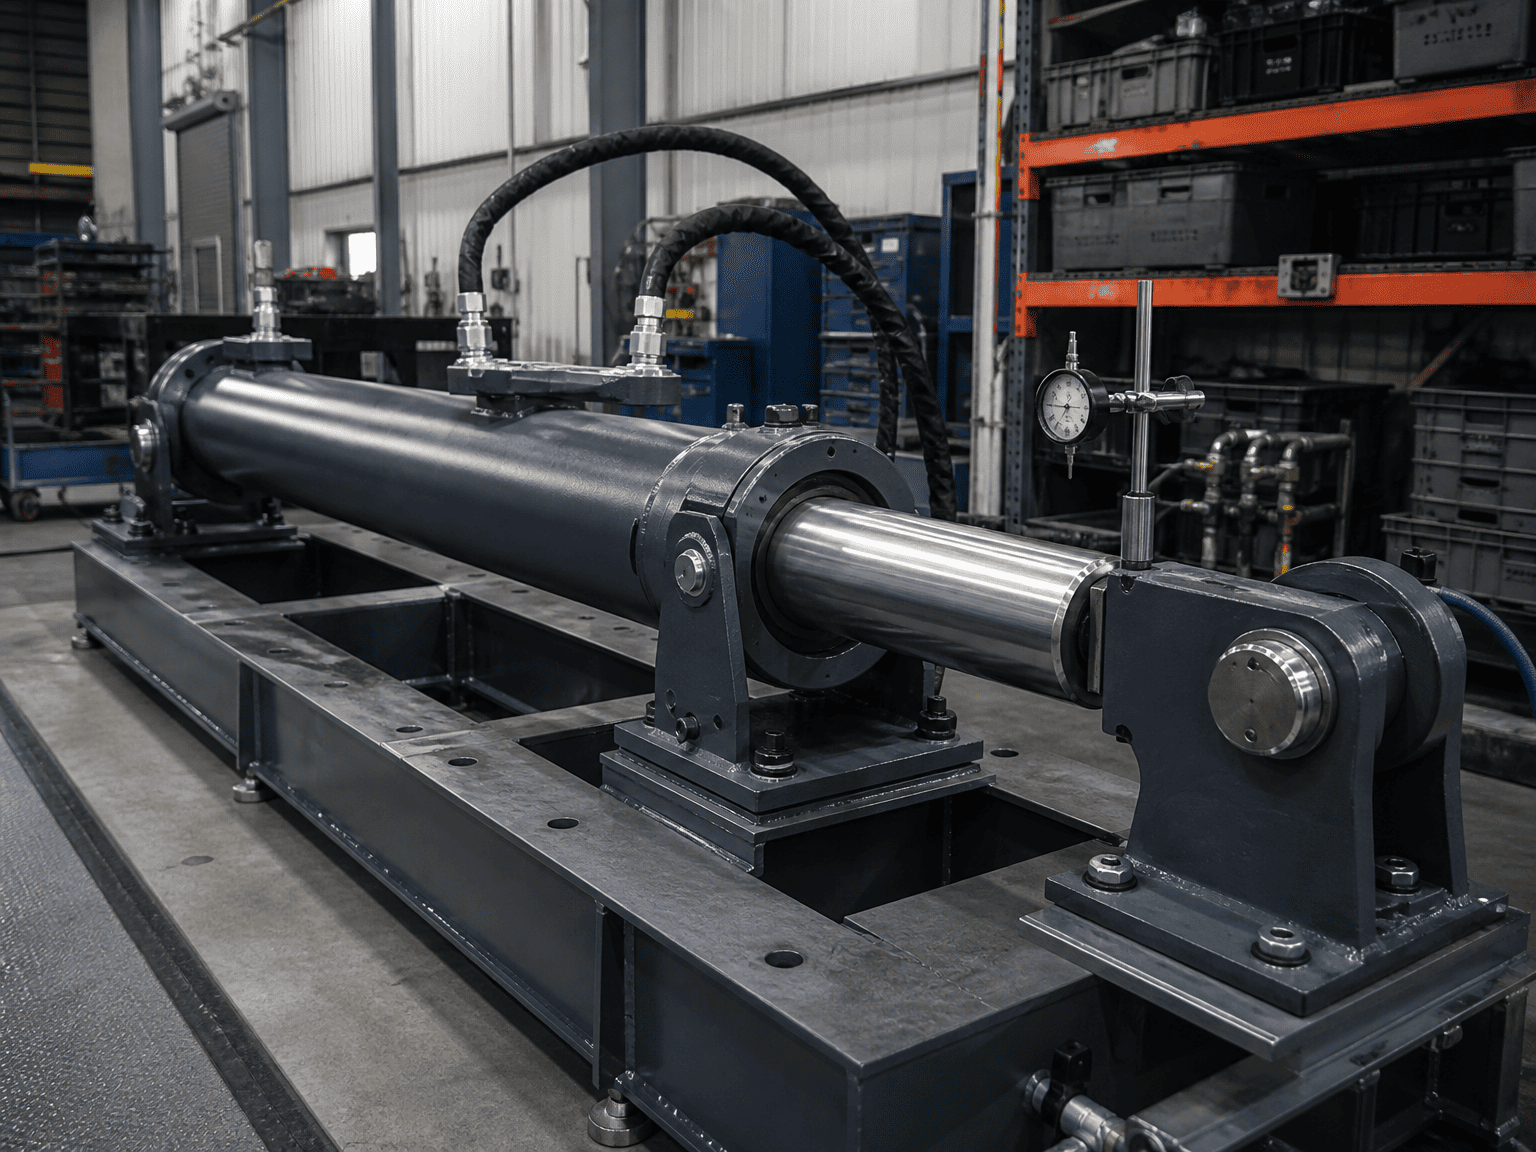
Stive fotfester eller flensfester kan ikke tolerere noen vinkelfeil. Hvis maskinrammen din bøyer seg under drift (f.eks. en dumpkropp som vrir seg under en ujevn grusbelastning), bytt til kulelagerfester eller svingbare gaffel. Sfæriske lagre tillater 3° til 5° selvjustering, og forhindrer at stangen binder seg fast i kjertelen.
En slank stang bøyer seg under kolonnekomprimering før den spenner seg helt. Hvis avbøyningen overstiger 0,002" til 0,005" per fot slag, vil det forvrenge tetningsleppen. Å flytte opp en standard stangdiameter (f.eks. fra 1,50" til 1,75" eller 2,00") øker seksjonsmodulen og motstanden mot bøyning dramatisk.
Standard metall-til-metall-kontakt fører til umiddelbar gnaging når sidelasten skyver forbi oljefilmen. Høykvalitets komposittsliteringer (som glassfylt nylon, fenolharpiks eller fosforbronse) absorberer sidestøt og legger inn mikropartikler uten å kutte kromstangen.
Under den første maskinmonteringen, kontroller at begge monteringspinnene er strengt parallelle. En 1-millimeters vinkelforskyvning over et 4-fots pinnespenn kan generere hundrevis av pund med kontinuerlig sideforspenning selv før sylinderen løfter nyttelasten.
Når du ber om en tilpasset hydraulisk sylinderdesign eller en erstatningsgjennomgang for applikasjoner med høy sidebelastning, vil disse nøkkeldetaljene fremskynde ingeniørverifiseringen:
Driftsmiljø og driftssyklus: Maks arbeidstrykk (PSI/bar), syklusfrekvens, push/pull laster.
Monteringstype og pinnesentre: Inntrukket og forlenget pinne-til-pinne-dimensjoner, pinnediametere og om sfæriske lagre er nødvendig. Kjente laterale krefter eller vinkel
Feiljustering: Forventninger til rammeavbøyning, vindbelastninger eller forskjøvede hengselpunkter. Nåværende feilsymptomer: Hvis du skifter ut en eksisterende sylinder, del bilder av den slitte stempelstangen, pakningsbøssingen og tetningsleppene.