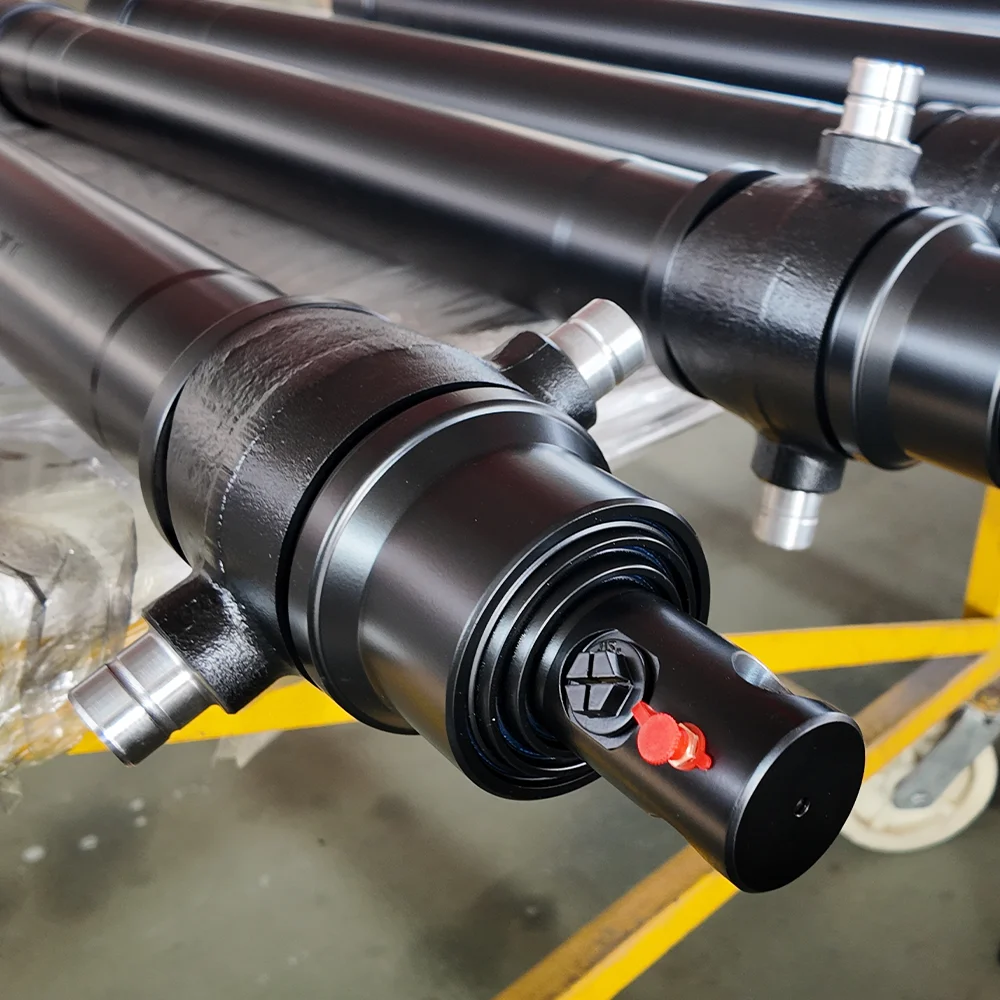
Nårhydrauliske sylindremislykkes, ser feltteknikere instinktivt inn i løpet – sjekker stempeltetninger, stangkrom og viskerringer. Likevel, i tungt belastede mobile maskiner som gravemaskiner, gruveskuffer, søppelpakkere og leddhjullastere, er opptil 40 % av uplanlagte sylinderbytte forårsaket av katastrofale mekaniske feil ved monteringsdreiepunktene: stangøyet, bunngaffelen eller tappboringene.
En frossen, skurret eller ovalisert dreietapp låser opp leddledd, induserer alvorlige sideveis bøyemomenter over stempelstangen og akselererer lekkasje fra hodekjertelen. Denne ingeniørveiledningen beskriver rotmekanikken til øyeslitasje, rettsmedisinsk diagnostikk for å skille gnaging fra gnagingskorrosjon, og metallurgiske standarder for valg av kraftige bøssinger og herdede legeringsstifter.
| Feilmodus | Fysisk grunnårsak | Visuell / hørbar signatur |
|---|---|---|
| Selvklebende gnaging | Metall-til-metall mikrosveising fra tap av grensesmøring under ekstremt kontakttrykk | Dype langsgående huler på pinne; høyt skrik under artikulasjon; beslaglagt pinne |
| Fretting korrosjon | Mikrooscillasjoner (<100 um) bryter beskyttende oksidfilm under kraftig vibrasjon | Fint rødbrunt (kakao) pulver eller svart slam som gråter fra nåleøye; pitted kontakt leiligheter |
| Boreovalisering (øyeforlengelse) | Topp pulserende sjokkbelastninger som overstiger flytegrensen for moderstål over millioner sykluser | Øyeboringens diameter strekker seg utover rundt med >0,5 mm; overdreven mekanisk klunking ved reverseringer |
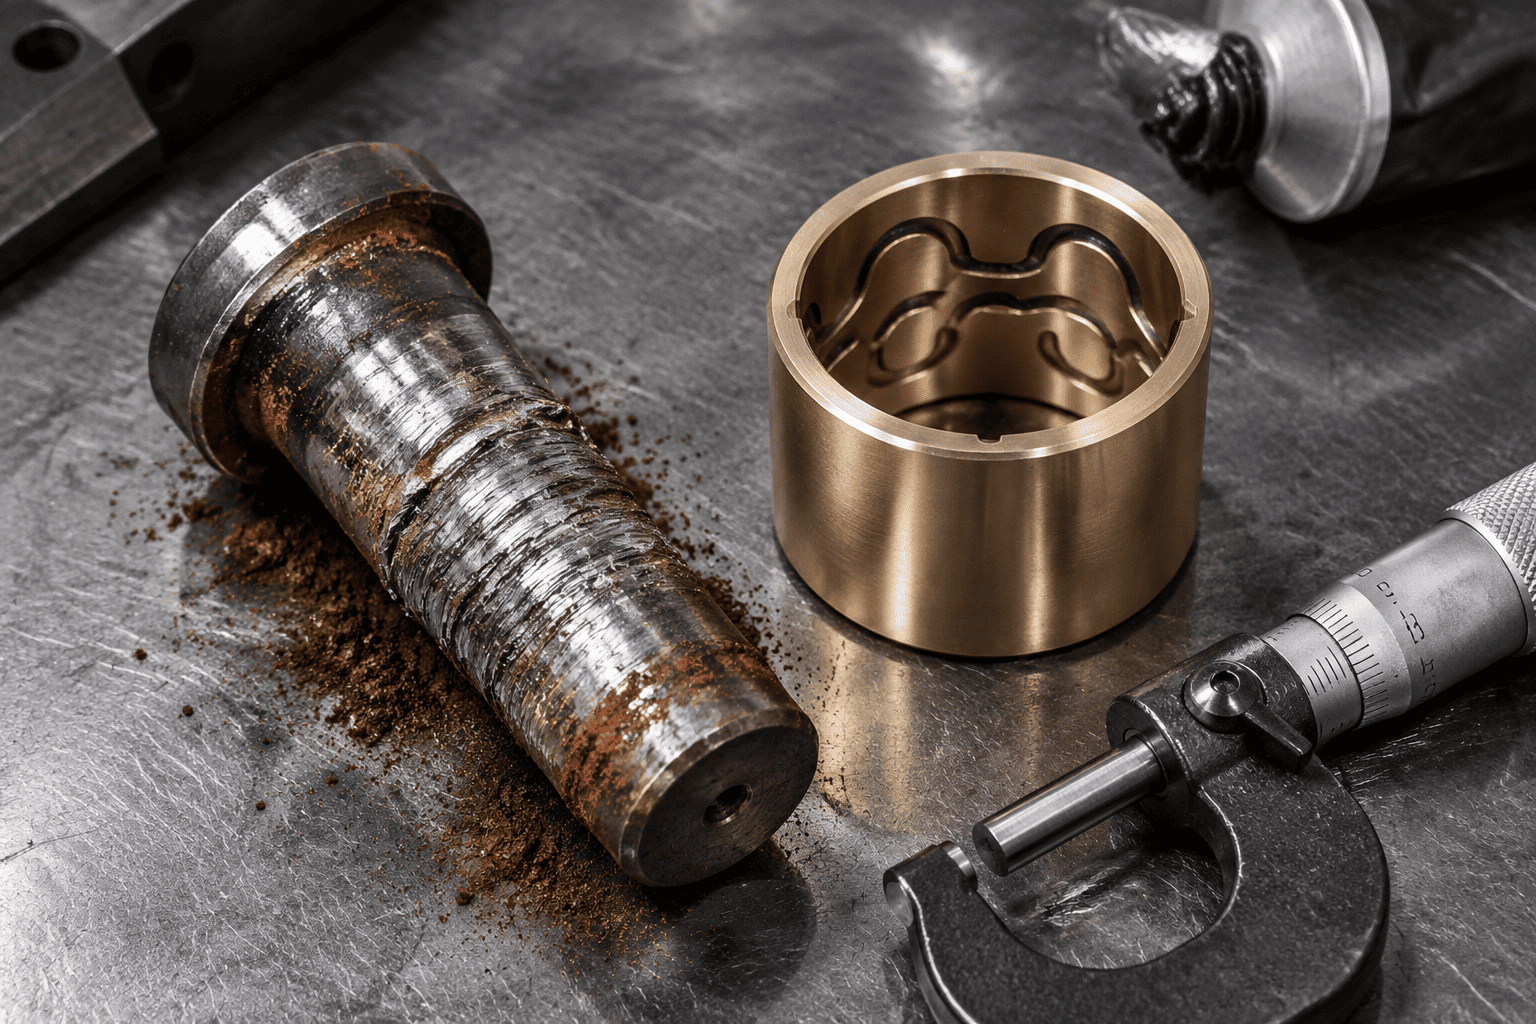
Når en gravemaskin skuffehydraulisk sylinderbryter gjennom tett leire eller stein, kontakttrykk over tappen og bøssingen overstiger lett 80 til 100 MPa (11 600 til 14 500 psi). Hvis smørefettfilmen brytes ned, berører de mikroskopiske overflateavvikene på stålpinnen og stålstangens øye direkte. Friksjon genererer øyeblikkelig lokalisert varme som overstiger 800°C, noe som får mikrosveiser til å danne og rive bort biter av grunnmetall. I løpet av timer griper pinnen fast inne i gaffelen.
I høyfrekvent vibrerende utstyr som samlebord og hydrauliske hammere, gjennomgår dreietappen små vinklede mikrobevegelser (mindre enn 50 mikron) under kontinuerlig belastning. Denne mikrognidningen tørker bort fett og pulveriserer mikroskopiske stålpartikler. Ettersom disse nyklippede stålpartiklene oksiderer i luft, danner de hardt jernoksid (Fe₂O₃), og skaper en slipende rød poleringsrød som sliper stiftøyet overdimensjonert.
I enkeltdelte smidde stangøyer og sveisede bunnplater fører kontinuerlig retningshamring til at den runde pinneboringen permanent gir etter til en langstrakt ellipse. Når klaringen overstiger 0,8 mm (0,030"), forsterkes dynamiske sjokkbelastninger eksponentielt, og til slutt initierer tretthetssprekker i bøylen i øyekrokene klokken 3 og klokken 9.
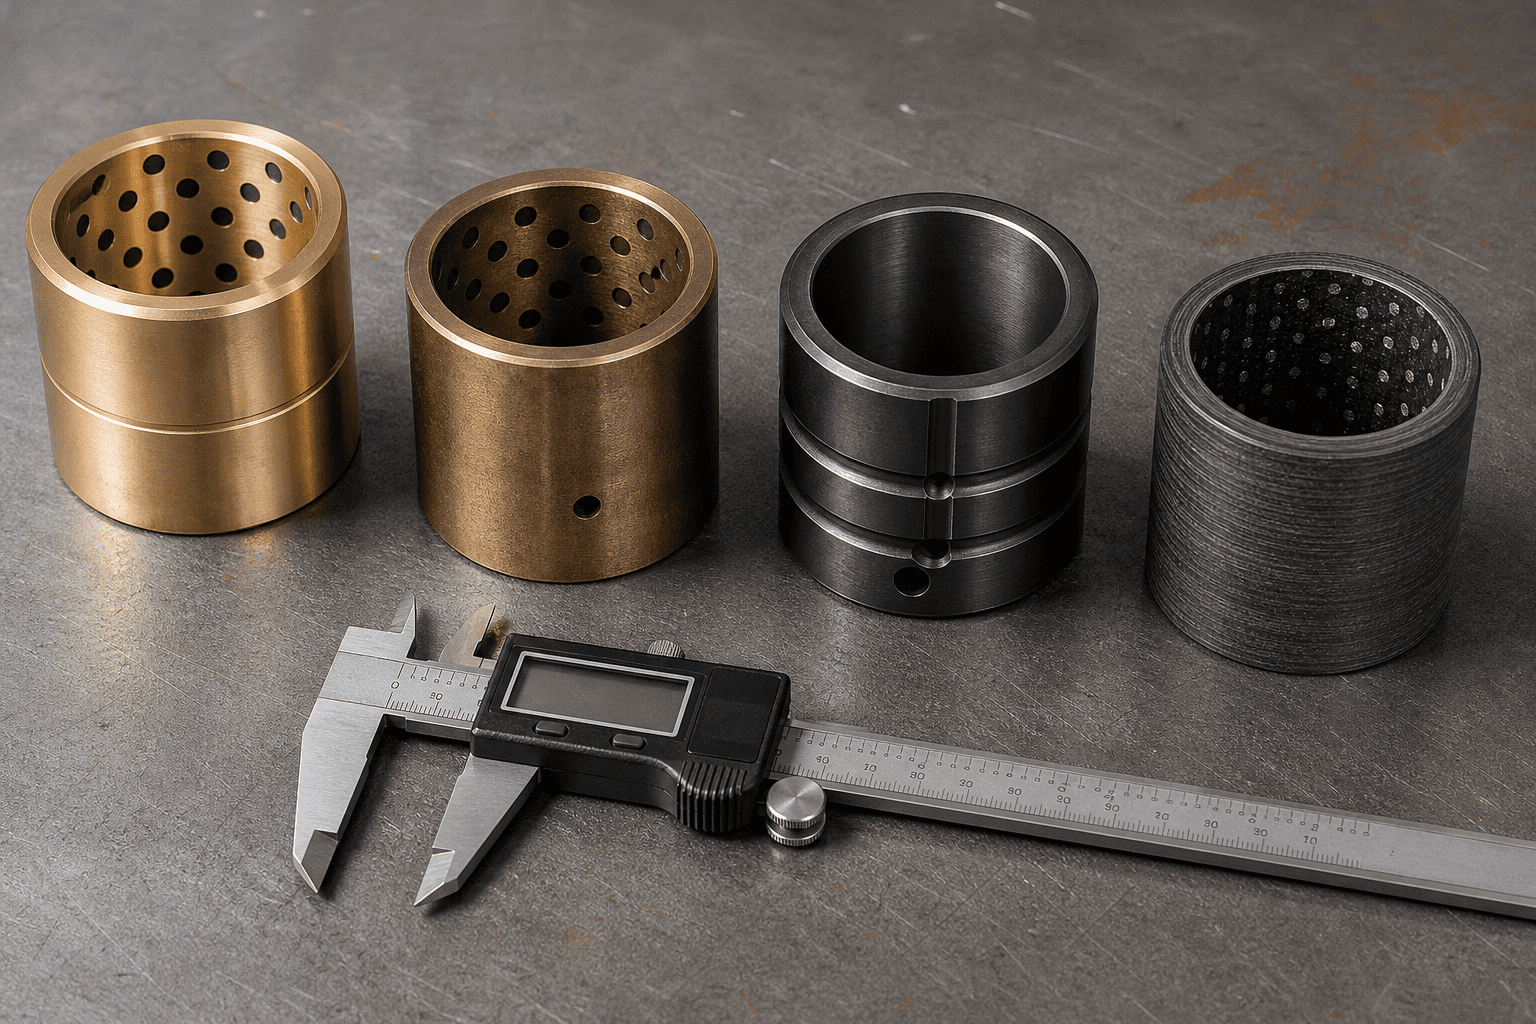
Å velge riktig bøssingsarkitektur er forskjellen mellom 1 000 timer og 10 000 timers problemfri pivotlevetid:
| Bøssingmaterialekvalitet | Maks dynamisk belastning | Behov for smøring | Beste operasjonsscene |
|---|---|---|---|
| Bronse med høy bly (SAE 660 / C93200) | 35 – 45 MPa (moderat) | Daglig smøring nødvendig | Lett industri og generelt landbruk |
| Manganbronse (C86300 høystrekkfasthet) | 70 – 90 MPa (heavy-duty) | Periodisk smøring kreves | Alvorlig jordflytting og gruveskuffekobling |
| Case-herdet stål (8620 Carburized 60HRC) | 120 – 150 MPa (ekstremt sjokk) | Smøring + Høytrykksmoly | Renovasjonspakkere, skjærekjever, tunge knusere |
| PTFE fiber-viklet kompositt (Duralon) | 100 – 140 MPa (nullsmøring) | 100 % FETTFRI Selvsmørende | Undervanns-, matvare- og utilgjengelige pivoter |
Installer aldri en uherdet kommersiell 1045 karbonstålstift i en tung sylindergaffel. Standard 1045 har en overflatehardhet på bare 18 til 22 HRC; den vil deformeres og galle i løpet av uker mot en manganbronse eller herdet stålbøssing.
Grunnkjernemateriale: 4140 krom-molybden eller 8620 nikkel-kromlegert stål, bråkjølt og herdet for kjerneseighet (28–32 HRC) for å absorbere ekstreme bøyestøt uten å knekke.
Herding av overflatehus: Induksjonsherdet eller dypt karburert til 58 til 62 HRC til en minimumsdybde på 1,5 mm (0,060").
Overflatefinish: Presisjonsslipt og polert til Ra ≤ 0,2 μm (8 mikrotommer). . I miljøer med etsende marine, avising av veisalt eller kjemisk gjødsel, spesifiser en 25-mikron hardkrombelegg eller QPQ flytende nitrerende toppstrøk over den herdede saken.
Opplever du vedvarende knasing av pinner, klirrende dreieledd eller knekk i ørene i utstyrsparken din?
Kontakt HCICs spesialiserte ingeniørgruppe. Vi produserer kraftige spesialsylindre utstyrt med manganbronse, kasseherdet legering eller selvsmørende komposittforinger, parret med sertifiserte 58–62 HRC induksjonsherdede pinner konstruert for pålitelighet uten nedetid.