Hydraulisk forurensning diskuteres ofte etter at en ventil fester seg, en pumpe blir støyende eller en sylinder begynner å bevege seg ujevnt. Da er væsken ikke lenger bare en vedlikeholdsdetalj. Det har blitt bevis på at systemet ikke ble kontrollert på et tidligere tidspunkt.
For OEM-utstyr starter renslighet før igangkjøring. Ny olje kan kreve filtrering før bruk. Slanger, fittings, tanker og maskinerte komponenter kan introdusere partikler. En lufteventil, tilgangsdeksel eller åpen port kan la forurensning komme inn under service. Slitasje inne i systemet kan da skape flere partikler og sirkulere dem gjennom sensitive klaringer.
For et OEM-team er renslighet mer nyttig når det behandles som et design- og akseptkrav, ikke som en generell instruksjon om å "holde oljen ren." En nyttig spesifikasjon identifiserer rapporteringsmetoden, prøvetakingspunktet, den ansvarlige og handlingen som skal iverksettes når resultatet er utenfor den avtalte grensen.
Denne artikkelen forklarer ingeniørlogikken uten å tildele ett universelt renslighetsmål. Riktig mål avhenger av den mest forurensningsfølsomme komponenten, hydraulikkkretsen, væsken, driftssyklusen og komponentprodusentens instruksjoner.
ISO 4406 rapporterer forurensning av faste partikler ved hjelp av tre kodenumre. Parkers veiledning for forurensningsstandarder identifiserer de tre størrelsesbåndene som partikler større enn 4 μm(c), større enn 6 μm(c) og større enn 14 μm(c). Koden er basert på antall partikler i et definert volum av væske, ikke på det visuelle utseendet til oljen.
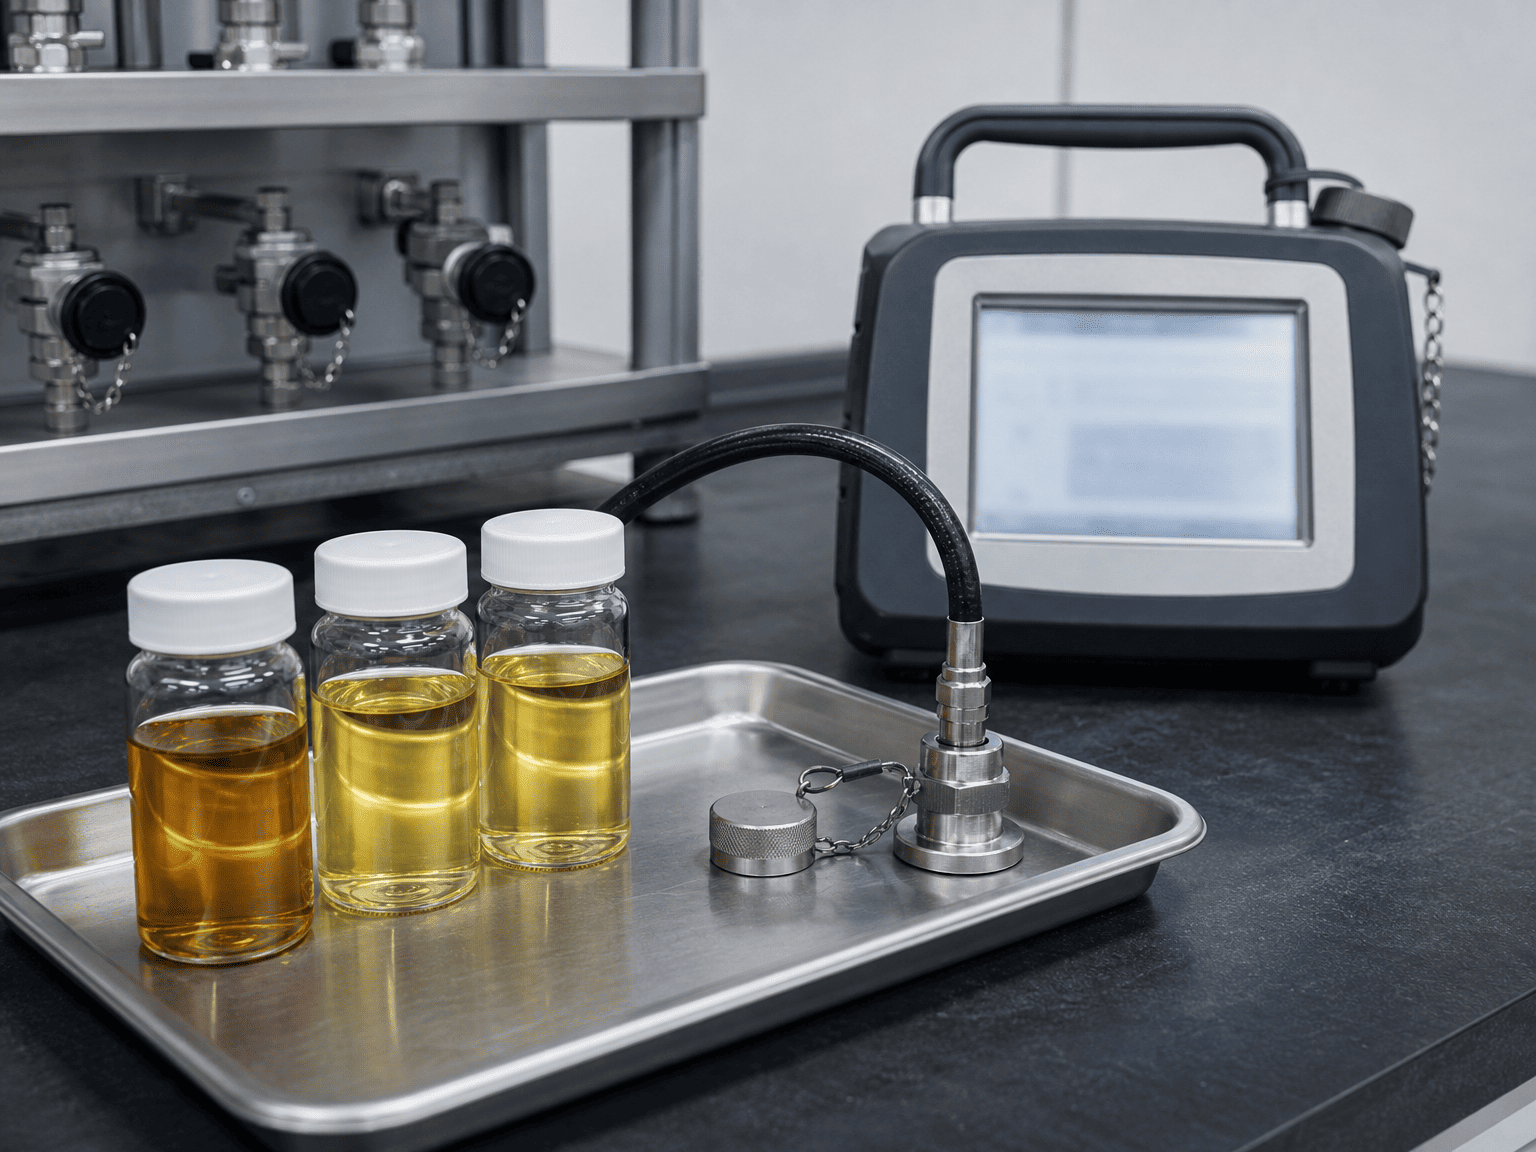
Det skillet er viktig. Olje kan se klar ut og fortsatt inneholde partikler som er relevante for ventiler, pumper, føringer og tetninger. Omvendt er ikke ett resultat av partikkeltelling en fullstendig diagnose av det hydrauliske systemet. Resultatet beskriver kun prøven oppnådd under den angitte testmetoden og -forholdene.
Kodenumrene er logaritmiske renslighetsbånd. En endring av én kode er ikke en liten lineær endring i partikkelpopulasjonen. Kjøpere bør derfor unngå å behandle 16.18.13 som en dekorativ etikett eller å sammenligne to rapporter uten å sjekke testmetode, kalibreringsgrunnlag, prøveplassering og dato.
Parker viser også at akseptable forurensningskoder varierer med systemtype og komponentfølsomhet. En lavtrykkskrets med store klaringer kan ikke tildeles samme renslighetsforventning som et proporsjonalt eller servostyrt system med høy ytelse. Spesifikasjonen må komme fra systemdesignet i stedet for fra en generisk internetttabell.
En leveringstrommel eller bulktank kan inneholde partikler fra produksjon, transport, overføringsutstyr eller håndtering. "Ny olje" beskriver dens kommersielle status; det beviser ikke automatisk at det oppfyller renslighetsnivået som kreves av maskinen.
Mottaksprosedyren bør identifisere væskekvalitet, leverandørbatch, lagringstilstand og filtreringsmetode som brukes før fylling. Dersom et renslighetsmål er en del av kjøpsspesifikasjonen, bør resultatet knyttes til en prøve og en dokumentert testmetode.
Kutting, gjenging, fakling, sveising, sliping og maskinering kan etterlate spon, grader, avleiringer eller støv nær hydrauliske forbindelser. En slange kan se ren ut fra utsiden mens den bærer partikler fra produksjons- eller kutteprosessen. Kapper og plugger kan også bli forurensningskilder når de oppbevares på en skitten benk og deretter installeres.
Rengjøring er ikke det samme som å tørke av utsiden av en del. Innsiden av slanger, manifolder, rør og beslag må vurderes før kretsen lukkes.
Hvert reservoar puster når væskenivået og temperaturen endres. Et dårlig pustearrangement kan tillate at svevestøv eller fuktighet kommer inn. Åpne påfyllingshalser, manglende hetter og skitne tilgangsdeksler skaper lignende risikoer under vedlikehold.
Oppsettet skal gjøre rutinemessig service ren og kontrollert. Filterventiler, beskyttede påfyllingspunkter og forseglede tilgangsdeksler er ikke kosmetiske oppgraderinger; de er en del av grensen for forurensningskontroll.
Slitasje, kavitasjon, skadede overflater, slangeforringelse og komponentforstyrrelser kan skape partikler etter igangkjøring. Et filter kan fjerne noe av dette materialet, men filtrering kan ikke erstatte diagnosen. En plutselig økning i partikkelantall bør utløse en gjennomgang av kilden, ikke bare et filterbytte.
En presis test på et dårlig utvalg er fortsatt et dårlig beslutningsgrunnlag. Prøvetaking bør planlegges rundt et sted som representerer væsketilstanden som vurderes.
For en OEM-godkjenningstest, definer følgende før maskinen fylles:
- Prøvetakingspunkt og om det er oppstrøms eller nedstrøms filtrering
- Væsketemperatur og driftstilstand under prøvetaking
- Nødvendig spylingsprosedyre for prøvetakingstilkoblingen
- Rengjør flaske, slange og monteringskrav
- Teststandard, kalibreringsgrunnlag og laboratorie- eller instrumentmetode
- Antall prøver og repeterbarhetskrav
- Ansvarlig for å registrere resultatet og godkjenne utgivelsen
En prøve tatt fra et stille tankhjørne representerer kanskje ikke væsken som beveger seg gjennom en ventil. En prøve tatt umiddelbart etter forstyrrelse av systemet kan også vise en midlertidig tilstand. Prøvetakingspunktet, tidspunktet og maskinens tilstand skal registreres sammen med resultatet.
For en erstatningssylinder- eller serviceundersøkelse bør prøven knyttes til hendelsen som studeres. Registrer maskinens timer, nylig vedlikehold, filterskift, uvanlig støy, temperaturtilstand og komponenten som utløste inspeksjonen. En partikkeltelling uten driftskontekst er vanskelig å tolke.
En filterspesifikasjon bør gjennomgås sammen med strømning, trykk, bypass-oppførsel, skittholdende kapasitet, tilgang til elementutskifting og forurensningsfølsomheten til kretsen. Det minste nominelle mikrontallet er ikke automatisk det beste svaret.
Designvurderingen bør spørre:
1. Hvor er det mest sannsynlig at forurensning kommer inn?
2. Hvilken komponent har den minste eller mest følsomme innvendige klaringen?
3. Beskytter filteret komponenten under normal strømning, kaldstart og bypass-forhold?
4. Kan vedlikeholdsteamet identifisere et blokkert element før omkjøringsveien blir normal vei?
5. Er filteret tilgjengelig uten å åpne systemet til et ukontrollert miljø?
6. Stemmer returledningen, trykkledningen eller offline filtreringsarrangementet med den faktiske forurensningsrisikoen?
Et filter må også være kompatibelt med kretsens strømnings- og trykkforhold. Et underdimensjonert element kan skape for stort trykkfall. Et utilgjengelig element kan stå i drift for lenge. Et filter uten praktisk tilstandsindikator kan gjøre et renslighetstiltak til en forsinket feil.
Reservoarventiler, sugebeskyttelse, returfiltrering og offline nyresløyfefiltrering løser ulike problemer. De skal ikke behandles som utskiftbare komponenter.
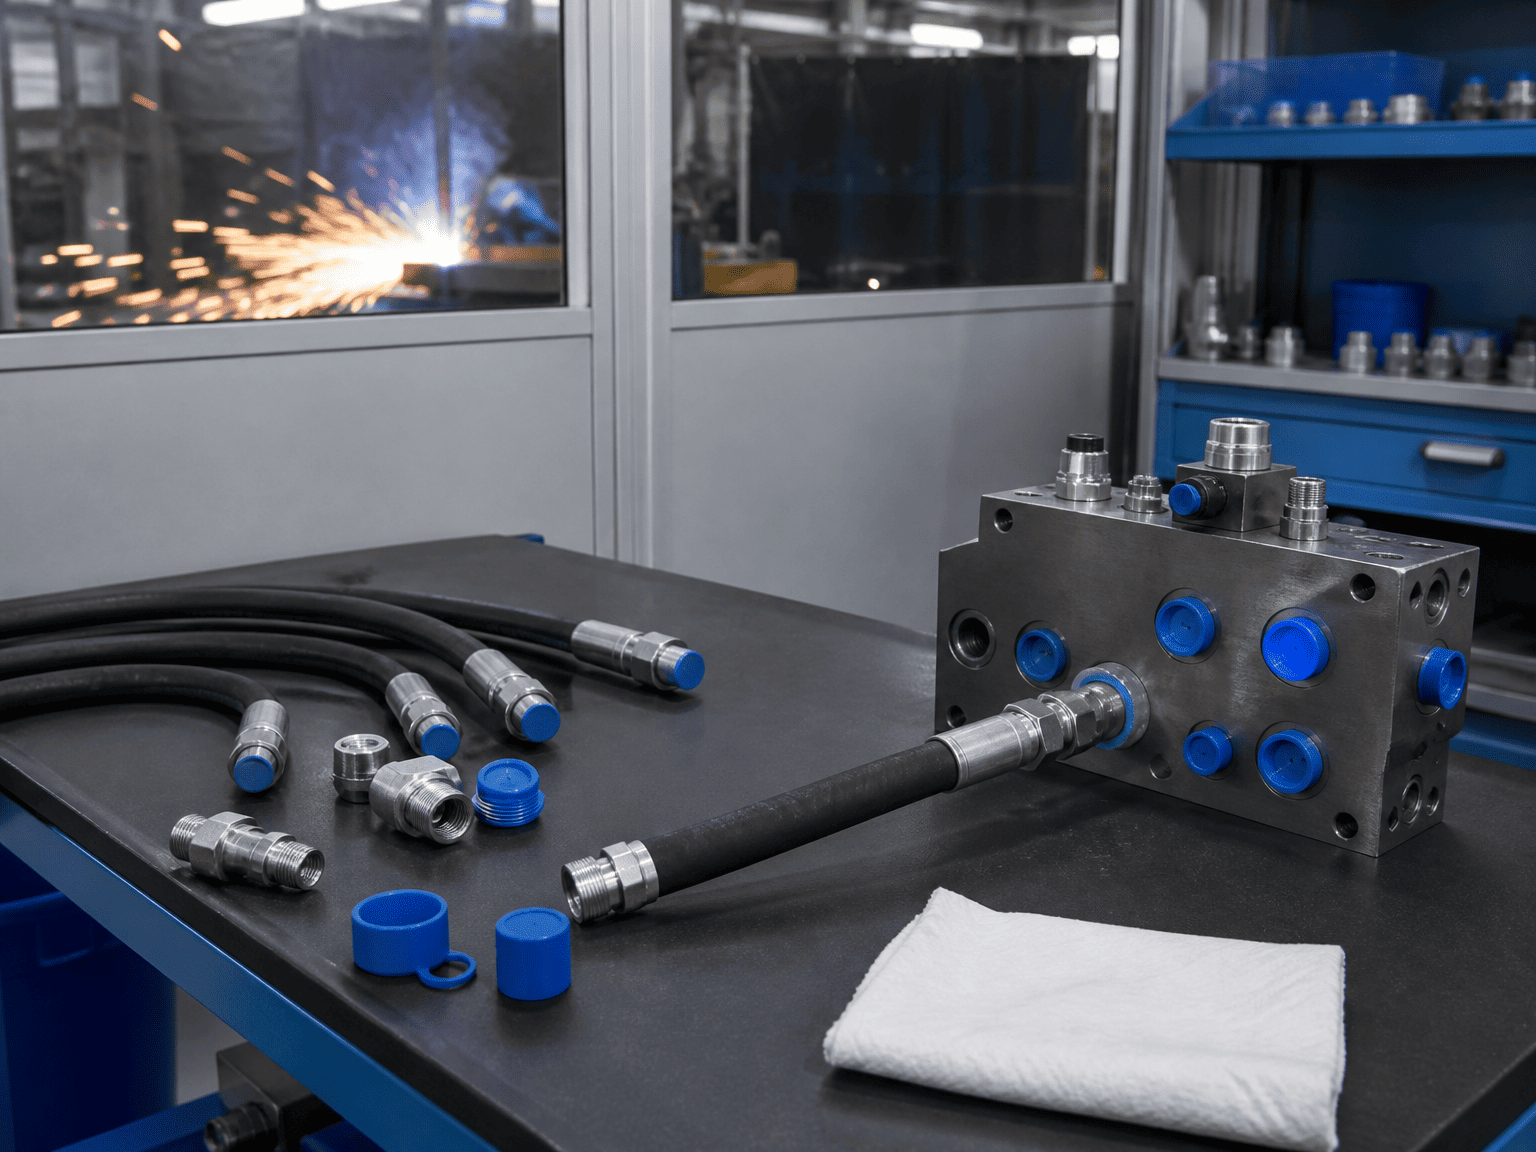
Hydraulisk sylinderrenslighet skal være synlig i produksjons- og installasjonsprosessen. En seriøs OEM-sjekkliste kan omfatte:
Det siste punktet er lett å gå glipp av. En maskin kan bestå en væsketest og deretter bli forurenset mens slanger kobles til, dekslene fjernes eller en komponent skiftes ut. Utgivelsesprotokollen bør derfor inkludere tidspunktet for den endelige prøven og arbeidet utført etterpå.
For sylinderleverandører er portbeskyttelse og ren tilkoblingspraksis viktig fordi forurensning kan nå tetninger, føringer, ventiler og ferdige stangoverflater gjennom den hydrauliske kretsen. Sylinderen er ikke isolert fra renslighetsdisiplinen til maskinen rundt den.
Unngå å skrive en innkjøpsordre som sier bare "ren hydraulikkolje kreves." Et brukbart krav bør angi:
- Renholdsstandarden og rapporteringskoden
- Partikkelstørrelsesgrunnlaget og testmetoden
- Prøveplasseringen og maskinens tilstand
- Det avtalte renslighetsmålet eller kravet til komponentprodusent
- Om målet gjelder ved levering, etter spyling, ved igangkjøring eller under drift
- Responsen på et resultat utenfor grensen
- Nødvendige dokumenter, inkludert prøvedato, instrument eller laboratorium og væskeidentifikasjon
Målet bør velges fra den mest følsomme komponenten og den faktiske oppgaven til maskinen. Hvis systemet inneholder proporsjonal- eller servokomponenter, bruk deres publiserte renslighetskrav som designinndata. Hvis en sylinder er en del av en større krets, ikke anta at en generell sylinderkategori bestemmer renslighetsnivået for hele maskinen.
Når målet ennå ikke er kjent, er den riktige ingeniørhandlingen å få tak i komponentdatabladet og det hydrauliske skjemaet. Å gjette en kode fra en generisk tabell skaper en spesifikasjon som ser presis ut, men som kanskje ikke beskytter systemet.
Ikke erklær hele maskinen defekt umiddelbart. Bekreft først prøveidentitet, prøvetakingsmetode, instrumentstatus og rapporteringsgrunnlag. Sammenlign deretter resultatet med tidligere prøver fra samme sted.
Gjentatt utskifting av filterelementer uten å finne kilden kan skjule et aktivt slitasje- eller inntrengningsproblem. Trenddata er mer nyttige enn ett isolert tall når systemet allerede er i drift.
Før du godkjenner en hydraulisk sylinder, kraftenhet eller komplett krets, spør leverandøren og maskinteamet:
Disse spørsmålene flytter forurensningskontroll fra et generelt vedlikeholdsløfte til en verifiserbar ingeniørprosess.